




- 加工のコツ 2018/10/09 更新
- 印刷する
-
加工のコツvol.24
加工精度を保証する工作物クランプのポイント
(マシンバイス)

- タグ
-
- 治具/チャック
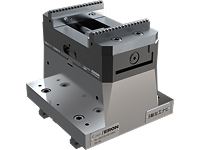
通常、マシニングセンタではマシンバイス、ターニングセンタではチャックを使用して工作物をクランプしますが、把握する力が大きすぎると工作物にひずみが生じます。また、マシンバイスやチャックの特性を良く知らないと、本来の性能を使いこなすことができず、クランプ精度が悪くなります。そこで今回はマシンバイスの特性について紹介します。
まず、マシンバイスの特性を検証するために、把握力に対するバイスの歪みについて測定を行いました。
マシンバイスにロードセルを取り付け、図1に示すような方法で、把握力と固定側の口金のたおれ(Z軸方向の変位)および口金の摺動面の平行度の関係について測定を行いました。
*使用バイス:株式会社ナベヤ様 マシンバイス「LOCK TIGHT CV VISE 125」
測定の結果、図2に示すように把握力と固定側の口金の倒れ量の関係は、3kNまで口金の倒れがほぼ見られず、3~6kNで0.005 mm、さらに9KNで0.01 mmの倒れという結果となりました。また、図3に示すように摺動部の平行度は、把握力10kNでも0.0015 mmと非常に小さな値となりました。

図1:①から⑤は摺動部の平行度の測定点 下図:①から②は口金の倒れ測定点

図2:口金倒れとの関係

図3:摺動部の平行度との関係
このデータは一例ですが、皆様が日常使用されているマシンバイスにも把握力と「口金の倒れ量」、把握力と「摺動面の平行度」の関係があります。バイスのサイズや構造により倒れや歪む量は異なりますので、把握力と変位量を意識した日々の作業の積み重ねが加工精度の安定や向上につながります。
把握力が5kNというのはハンドルを軽く締める程度の力で、10kNはハンドルを少し強めに締めた力です。メーカは一般的に通常加工で10kN、重切削には15kNを推奨していますので、ロードセルを使用して把握力を計測できると良いですが、自分の普段の感覚がどれくらいの把握力なのかを知り、特性をきちんと理解して使用することが大切です。
以上、今回はマシンバイスの特性について、「把握力に対するバイスの歪み」から適正な把握力についてご紹介しました。
当社ではクランプから加工精度を追求し、さまざまなパートナー企業と協力することにより適材適所に使い分けるノウハウを持っています。お客様に応じた最適な方法をご提案いたしますので、クランプでお困りの方はぜひお問い合わせください。