





- 加工のコツ 2018/07/09 更新
- 印刷する
-
加工のコツvol.22
仕上げ加工の課題と対策方法【エンドミル加工編】

- タグ
-
- ミーリング加工
- 仕上げ加工
仕上げ加工に求められるのは「寸法精度」と「表面粗さ」で、さらに量産加工になると「安定性(繰り返しの加工精度)」も必要となりますが、エンドミルの仕上げ加工において、寸法精度、表面粗さ、安定性が得られないと課題をお持ちの方も多いのではないでしょうか。
寸法精度、表面粗さ、安定性が得られない原因は主として、①切れ刃の摩耗、②エンドミルのたわみ、③びびりの3つが挙げられますが、これらを抑制する、または加工前に予測し、対策を講じることができれば、加工時間を大幅に短縮することができるでしょう。
そこで今回は、エンドミルの仕上げ加工を悩ます3つについて、対策例をご紹介します。
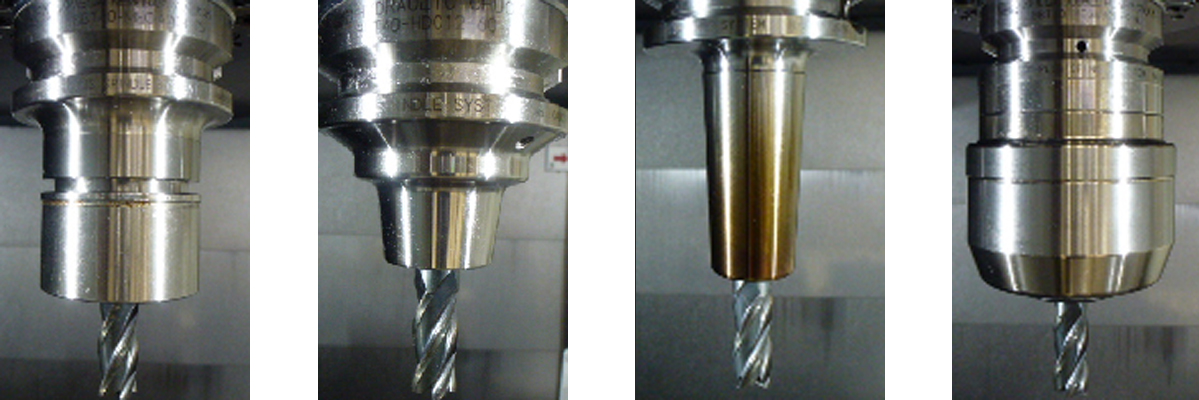
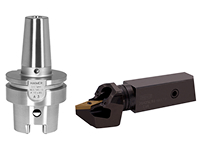
「エンドミル把握時のさまざまなツーリング」
左からコレットチャック、ハイドロチャック、焼きばめチャック、ミーリングチャック

側面加工時の仕上げ面
①切れ刃摩耗の対策・・・エンドミル1回転あたりの切削量が同じ場合、刃数の多いエンドミルを使用すると、1刃あたりの切削量が少なくなるため、切れ刃の摩耗を抑制することができます。またマシニングセンタでは、工作物を削る切れ刃の位置を変え、切れ刃全体を有効に使用することで、切れ刃が局部的に摩耗することを抑制できます。
②エンドミルのたわみの対策・・・エンドミルは心厚が太く、突き出し長さが短いほど、たわみを抑制することができます。エンドミルは刃数が多いほど心厚が太くなるため、できる限り刃数の多いものを選択するとよいでしょう。ただし、刃数が多いほどチップポケットが小さくなるため、切り込み幅を小さくなるように加工条件を設定することが必要です。

※素材提供:株式会社不二越
びびりの対策・・・びびりを抑制する方法の一つに、仕上げ代(寸法や形状)を均一にすることがあります。仕上げ加工する表面に、荒加工や中仕上げ加工で発生したびびり痕が残っているなど、仕上げ代が不均一な場合には、エンドミルに作用する切削抵抗が変動するため、びびりが生じやすくなります。仕上げ加工前にびびり痕を取り除いておくことや、荒加工時のパスを仕上げ代が均一になるように工夫することが大切です。
使用するホルダの選択も重要となります。重切削加工時はミーリングチャックの使用、薄く早く加工するならコレットチャックかハイドロチャックが適しています。エンドミルを使用できる高剛性タイプのホルダもあります。ホルダの振れも影響するため、出来るだけ振れ性能のよいホルダを使用し、取りつける時に振れの確認をすると良いでしょう。
なお、コーナー部の仕上げ加工では、底面仕上げと側面仕上げを同時に行うと、エンドミルに作用する切削抵抗が大きくなり、びびりが発生しやすくなります。このため、コーナー部の仕上げ加工を行う際は、先に底面仕上げを行い、その後、エンドミルを数μm上昇させて、側面仕上げを行うというように、底面仕上げと側面仕上げを分けて行うことで、びびりを抑制できます。
以上、エンドミル加工における仕上げ加工における3つの対策例をご紹介しましたが、実は、ツーリングやツールパスなどによる対策が、まだまだ多くあります。仕上げ加工で課題をお持ちの際はぜひご相談ください。