





- 加工のコツ 2018/05/25 更新
- 印刷する
-
加工のコツvol.19
タップ加工のトラブルと対策方法
その2(ねじ山の不良)

- タグ
-
- ミーリング加工
タップ加工において、ねじ山のむしれやかじりなど、ねじ山の不良に関するお悩みの方も多いと思います。実際にタップ加工の主なトラブルでも、折損、ねじ山の精度不良に次いで、むしれ、かじりなどねじ山の不良が多く発生します。そこで今回はねじ山の不良の原因と解決方法をご紹介します。
代表的なねじ山の不良には①ねじ山が潰れる、②ねじ山が痩せる、③ねじ山がむしれる、の3つがあります。それぞれどのような解決方法があるのでしょうか。
①ねじ山が潰れる
ねじ山が潰れる原因の一つに、タップを工作物から抜く時にタップとねじ山が干渉するということがあります。タップは所定の深さに到達したら、逆回転をして工作物から抜きますが、タップは行き(加工時)と帰り(戻し時)で完全に同じ経路を通らないといけません。もし、帰りの経路が行きの経路と少しでもずれると、タップがねじ山と干渉し、ねじ山を潰すことになります。
この場合、同期方式であるリジットタップであれば、主軸の回転と送り運動は完全に同期することになっているため、大丈夫と思いがちですが、実際は制御系の指令に対して機械運動は微妙に遅れます。制御系の指令に対して機械運動が遅れることを「同期誤差」といいますが、この同期誤差が原因でタップの行きと帰りの経路が異なり、ねじ山が潰れてしまいます。特に駆動系にギヤやベルトがある場合、同期誤差が発生しやすくなります。
また、同期誤差の原因として多いのが切削抵抗による誤差の発生です。加工中の行きは切削により抵抗が大きくかかっていますが、戻りは切削していないため抵抗が低くなります。この抵抗差も同期誤差の原因の1つです。
同期誤差の影響をなくすためには、緩衝構造と伸縮機能を備えたタップホルダを使用するのが効果的です。このホルダはタップを戻す時に、タップに余計な軸方向の力が作用すると、その力を吸収し、ねじ山が潰れるのを抑制することができます。また、このホルダはタップが切りくずを噛み込んだ時にも、切削抵抗を吸収する効果があるため、折損防止にも有効です。同期誤差を小さくするにはパラメータ(時定数)を変更する方法もありますが、パラメータの変更はタップ加工以外の加工にも影響するので、注意が必要です。

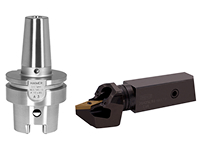
「伸縮機能を備えたタップホルダ」
※素材提供:オーエスジー株式会社
②ねじ山が痩せる
ねじ山が痩せる原因の一つに、タップに作用する推進力があります。タップ加工ではタップのねじ部と切りくずの排出によって推進力が働くのですが、スパイラルタップでは通常、切りくずが送りと反対方向に排出されるため、送りの指令値よりも先に進もうとします。一方ポイントタップでは、切りくずが送り方向に排出されるため、送りの指令値よりも遅れ気味になります。
このように、タップは加工時に送りの指令値よりも進み気味または遅れ気味のいずれかになり、本来ねじ山になる箇所を削ってしまうため、ねじ山が痩せてしまいます。機械運動とタップ運動の誤差は同期誤差と考え方は同じため、緩衝構造と伸縮機能を備えたタップホルダを使用することにより、ねじ山が痩せることを抑制できます。
③ねじ山がむしれる
ねじ山がむしれる原因は、「切削速度が適正でない」「溶着」という2つが主に考えられます。
A:切削速度が適正でないケース
切削速度は工作物の材質に合わせて設定しますが、切削速度が速すぎる場合にむしれが起こります。低炭素鋼のような柔らかい素材は、切削速度が速いと、擦れ現象となりタップが擦れてむしれてしまうためです。解決方法として、例えば「SS400」を加工する場合、8 m/min程度でむしれるのであれば、3 m/minに速度を落として加工するのが最適でしょう。
リジットタッピング(同期タッピング)では、鋼材でも20 m/min以上の切削速度で加工される場合がありますが、速度が速いと擦れ、むしれの原因になりますので、この場合でも切削速度を下げてみるのが良いでしょう。

切削速度を落として加工しためねじ肌
逆に切削速度が遅い場合も、むしれの原因となります。切削速度が遅いとタップの切れ味が悪くなるためです。むしれが発生する際には、極圧添加剤が豊富に入ったタッピングペーストや、塩素が入ったクーラント、通常よりも10倍程度濃くしたクーラントを使用するなど、タップの切れ味を補うことがポイントになります。
B:溶着するケース
①被削材が軟鋼の場合
被削材が低炭素鋼などの軟鋼では、切削速度が速いと切削点温度が上昇し、軟化することで被削材の一部が刃先に付着し溶着しやすくなります。
摩擦抵抗を軽減するため、切削油材を不水溶性に変更する、タップペーストを塗布する、もしくは、オイルショット仕様として油性の切削油をタップに一瞬だけかける方法が有効です。つまり、被削材に応じたコーティングの選択が重要ということになります。

②被削材が硬鋼の場合
被削材がステンレスなどの硬鋼では、加工時に加工硬化を起こし、表面が硬くなります。加工硬化を極力抑えるには、摩擦抵抗を軽減する必要があります。この方法としては軟鋼と同様に切削油剤の変更と、工具の表面に微細な穴を開けて切削油を溜まりやすくして、摩擦を軽減する方法があります。
硬鋼材を加工する場合も、軟鋼と同様に溶着が起こります。しかし同じ溶着でも硬鋼材の場合は、工具の摩耗から溶着が発生する点が異なります。この場合は、窒化処理を行い、工具表面の硬度を上げて工具摩耗を抑制することで、溶着や工具寿命を延ばすことができます。
③管用テーパねじの場合
管用テーパねじは平行ねじに比べて、同じねじ山を何度も通過して加工するため、切りくずの厚みが薄くなり、刃先が滑る現象が起こることで溶着が発生します。切削油や工具の表面処理による摩擦抵抗の軽減が有効な対策となります。
溶着の対策として、スルースピンドルクーラントを使用し、切削点付近に直接吐出し、潤滑性を向上させることも有効です。止まり穴の場合は工具の中央から吐出する、貫通穴の場合は工具外周の完全ネジ山付近から吐出させる方法が有効でしょう。
以上、ねじ山の不良と対策をご紹介しました。ねじ山の不良以外のタップ加工も含めて、お困りの方はぜひ当社のエンジニアにご相談ください。過去のさまざまな事例を解決してきた実績を基に、お客様と一緒に課題を解決できる手法を考えます。