





- Bí quyết gia công 2018/07/13 UP
-
Bí quyết gia công tập 23
3 cách dễ dàng để tránh độ lệch và độ rung kêu của phôi có độ cứng vững thấp【Phay mặt】
- Tag
-
- Chatter prevention
- Milling
Mỗi ngày, khách hàng của chúng tôi dành rất nhiều công sức để gia công phôi có hình dạng phức tạp và đa dạng. Gần đây, nhu cầu gia công phôi mỏng và độ cứng thấp có phần nhô ra dài ngày càng cao, ví dụ như khung cho các bộ phận vỏ dễ bị lệch và tạo ra rung kêu.
Giảm lực cản cắt là một trong những cách để tránh hiện tượng lệch và rung kêu. Tuy nhiên, nếu bạn giảm tốc độ chạy dao và giảm độ sâu đường cắt để giảm thiểu lực cản cắt, sẽ dẫn đến hiệu suất gia công thấp hơn. Ngược lại, bạn có thể tránh rung kêu với cùng hiệu suất phay mặt bằng cách áp dụng một trong 3 phương pháp sau:
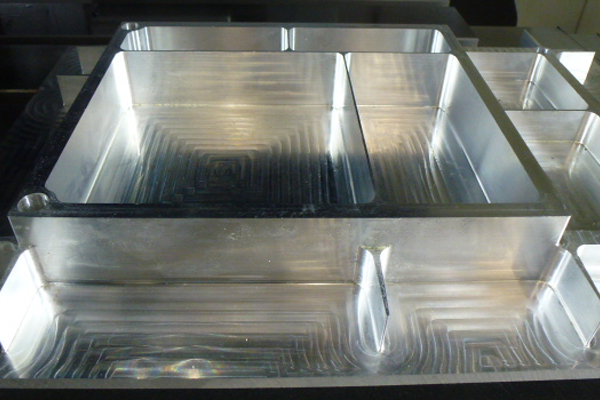
Mẫu phôi khung vỏ
3 phương pháp để tránh rung kêu trong khi vẫn duy trì hiệu suất gia công
Chọn góc đỉnh dao phù hợp
Góc đỉnh dao là góc cạnh cắt chính của đầu công cụ. Nói cách khác, góc đỉnh dao là góc phụ của góc cắt.

Thông tin do Mitsubishi Materials Corporation cung cấp
Lực cản cắt của dao phay mặt được sử dụng cho phay mặt thay đổi tùy theo góc đỉnh dao của cạnh cắt.
Khi góc đỉnh dao bằng 0, lực dẫn tiến sẽ lớn và lực đẩy âm tác dụng lên phôi sẽ cố kéo phôi lên. Điều này có thể gây ra rung kêu nếu không có đủ lực kẹp của phôi.

Thông tin do Mitsubishi Materials Corporation cung cấp
Khi góc đỉnh dao bằng 15 độ, lực dẫn tiến sẽ nhỏ hơn 0 độ và lực đẩy dương nhỏ tác dụng để đẩy phôi xuống. Điều này làm giảm độ rung kêu và độ lệch. Chúng tôi khuyên bạn nên chọn góc này cho phay mặt phôi độ cứng thấp có thành mỏng, v.v.

Thông tin do Mitsubishi Materials Corporation cung cấp
Khi góc đỉnh dao bằng 45 độ, lực đẩy dương lớn tác dụng lên phôi sẽ cố đẩy phôi xuống. Điều này có thể gây ra hiện tượng lệch ở phôi mỏng.

Thông tin do Mitsubishi Materials Corporation cung cấp
Góc đỉnh dao ảnh hưởng đến độ lớn và hướng của lực dẫn tiến và lực đẩy. Hoạt động gia công sẽ ổn định khi chọn góc đỉnh dao phù hợp. Chọn góc đỉnh dao phù hợp tùy theo hình dạng phôi, quỹ đạo chạy dao, thông số kỹ thuật của phay mặt (mặt nghiêng hướng trục, mặt nghiêng hướng tâm, v.v.) và trạng thái kẹp.
Chỉnh lệch tâm điểm của dao phay mặt với phôi để tạo quỹ đạo chạy dao
Thông thường, bạn sẽ căn thẳng tâm điểm của công cụ với phôi để tạo quỹ đạo chạy dao, khi chiều rộng phôi nhỏ hơn đường kính ngoài của dao phay mặt. Tuy nhiên, nếu dao phay mặt có phần nhô ra dài và phôi hẹp đáng kể, lực cắt chính (lực cản cắt) tác dụng theo hướng chiều rộng của phôi (ít cứng hơn) và có thể dẫn tới lệch và rung kêu. Ngược lại, khi tâm điểm của công cụ và phôi không thẳng hàng thì lực cắt chính tác dụng chủ yếu theo chiều dài của phôi (cứng hơn) và ít ảnh hưởng theo chiều rộng của phôi. Bằng cách này, bạn có thể tránh độ lệch và độ rung kêu. Điều quan trọng là phải thay đổi vị trí dao phay mặt so với phôi để điều khiển hướng của lực cắt chính tác dụng lên phôi.

Sử dụng dao phay mặt có nhiều hơn 2 răng tiếp xúc phôi cùng lúc
Phay mặt là hoạt động cắt gián đoạn. Trong quá trình phay mặt, mỗi đầu công cụ lặp lại quy trình tiếp xúc và không tiếp xúc với phôi. Khi gia công phôi độ cứng thấp, hãy chú ý đến số răng tiếp xúc với phôi cùng lúc. Số răng tiếp xúc với phôi phụ thuộc vào đường kính ngoài của dao phay mặt, số răng, chiều rộng của phôi và vị trí của dao phay mặt so với phôi. Nếu chỉ có một răng tiếp xúc với phôi, dao động của lực cản cắt sẽ lớn khi hoạt động gián đoạn ở cường độ cao. Điều này có thể gây ra độ lệch và độ rung kêu. Mặt khác, nếu có nhiều hơn 2 răng luôn tiếp xúc với phôi thì dao động của lực cản cắt sẽ ít hơn. Bằng cách này, bạn sẽ tránh được độ lệch và độ rung kêu.
Dao phay mặt có đường kính nhỏ chỉ có không gian hạn chế cho răng. Thay vào đó, bạn có thể chọn dao phay ngón cacbua hoặc dao phay ngón cacbua hàn cứng nếu không ưu tiên tỷ lệ loại bỏ vật liệu cao.

Ngay cả phôi độ cứng thấp cũng có hướng tương đối cứng và không cứng. Ví dụ như lon nhôm không cứng theo hướng chiều rộng nhưng lại cứng theo hướng trục. Ngoài lực cản cắt, hãy xem xét hướng nào cứng và điều chỉnh hướng gia công cho phù hợp.
DMG MORI đã tích lũy nhiều giải pháp cho một loạt các vấn đề về độ lệch và độ rung kêu Nếu bạn có bất kỳ khó khăn nào liên quan đến độ lệch và độ rung kêu, vui lòng liên hệ với chúng tôi. Cùng với nhau, chúng ta sẽ tìm ra giải pháp tốt nhất.
- Relevant contents
-
-
Bí quyết gia công 2018/07/09 UP
Bí quyết gia công tập 22
giải pháp cho 3 vấn đề chính của quá trình gia công tinh hoàn thiện sản phẩm 【Phay ngón】5867 View 9
-
Bí quyết gia công 2018/07/03 UP
Bí quyết gia công tập 21
2 cách để giảm hao mòn đường biên bằng cách quản lý quỹ đạo chạy dao trong hoạt động gia công thô
【Tiện】8172 View 14
-
Kiệt tác thế giới 2018/05/10 UP
Kiệt tác thế giới #20
Mảnh dao tiện cỡ nhỏ, tiết kiệm chi phí, thân thiện với môi trường có mức hiệu suất được duy trì ổn định ? “ISO Eco Turn”1800 View 0
-