연삭 장비

수직형 다중 공정 연삭기

소형 수직형 연삭기

심공 연삭기

내경 연삭기

스레드 연삭기

CLOSE

가공 팁

  • 가공 팁 2018/03/23 UP
  • Print

가공 팁 17부
육면체 절삭을 통해 학습된 가공 기법

Share
Tag
  • Personnel training
  • Milling

수평, 직각 및 평행은 형상 정확도를 나타내는 기본 요소입니다. 육면체는 이러한 세 가지 요소가 모두 포함된 형상입니다. 따라서 육면체는 항상 밀링 실무 교육의 기본 과제로 사용되고 있으며 교육생의 밀링 숙련도를 측정하는 기준 역할을 수행합니다. 정확하게 가공된 육면체는 교육생의 밀링 숙련도가 특정 수준에 도달했음을 입증할 수 있습니다. 이 기사에서는 육면체 절삭을 예로 사용하여 가공 정확도를 추구하기 위한 실무 노하우와 전문 노하우를 소개합니다.
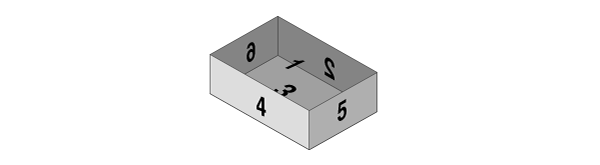
그림 1 육면체 절삭

밀링을 수행하려면 테이블에 바이스를 부착해야 합니다. 사실, 가공 정확도 추구는 이 작업부터 시작합니다. 바이스는 작업물을 보호하는 설치물뿐만 아니라 높은 가공 정확도를 달성하는 기준 역할을 수행합니다. 바이스를 테이블에 부착할 때 육안으로 바이스 마우스피스의 평행도(X축 방향)와 직각도(Z축 방향)뿐만 아니라 작업물이 접촉하는 활동면의 수평 상태(Y축 방향)를 점검하여 바이스가 수평 상태이고 올바른 각도로 부착되었는지 확인해야 합니다. 그리고 당사에서 이를 직접 수행해야 합니다.

그림 2 바이스와 축 간의 관계

정면 밀링 커터로 평평한 표면을 가공할 때 일반적인 절삭은 X축에서 수행됩니다. 왜 그럴까요? (즉, 가공을 Y축 방향으로 수행하지 않을까요?) 머시닝 센터에는 X축 및 Y축 방향으로 이동하는 테이블이 도입되고 새들은 테이블을 지원하기 위해 Y축에 장착됩니다. 반면 테이블에는 아무 것도 장착되지 않았습니다. 즉, X축은 더욱 가볍게 이동하고 Y축에 비해 더 우수한 동적 성능을 제공할 수 있습니다. 바로 이 점이 밀링이 X축 방향으로 수행되는 이유입니다. 또한 칩이 오퍼레이터 측에 축적되지 않으므로 깨끗한 작업 환경을 유지할 수 있습니다.

여러 공구경로로 평평한 표면을 가공하려면 (1) 왕복 절삭, (2) 단방향 절삭, (3)U형상 절삭 등 3가지 경로를 생각할 수 있습니다. (그림 3 참조)

그림 3 평평한 표면 가공을 위한 3가지 공구경로

(1) 왕복 절삭
왕복 절삭의 이점은 공구경로가 짧다는 점이며 단점은 공구경로 심에서 표면이 불균일해질 수 있다는 점입니다. 절삭저항 방향은 절삭 방향 변경에 따라 변경되어 주축 기울기 방향이 변경되고 이로 인해 불균일한 표면이 생성됩니다. 이러한 이유로 인해 높은 정확도가 필요 없는 거친 가공에는 왕복 절삭이 적합합니다.

(2) 단방향 절삭
단방향 절삭은 가공 방향이 일정하여 공구경로 심에서 불균일한 표면이 생성될 가능성이 적으므로 마무리 공정에 적합합니다. 또한 공구경로가 길다는 단점도 있습니다.

(3) U형상 절삭
U형상 절삭에서는 정면 밀링 커터가 작업물에서 멀어지기 위한 출구가 하나 밖에 없으므로 대형 버가 형성되는 장소를 제어할 수 있으며 이는 U형상 절삭의 이점입니다. 하지만 왕복 절삭과 마찬가지로 U형상 절삭에서는 가공 방향이 변경되므로 마무리, 높은 정확도가 요구되는 절삭 공정에는 적합하지 않습니다.

위에서 육면체 절삭의 중요한 점을 간략하게 설명했습니다. 필연적인 정기적인 운전에서 자주 당연하다고 여겨지는 운전을 포함하여 모든 운전에는 "기준면이 어디인가요?", "절삭저항이 작용하는 방향은 어디인가요?" 또는 "절삭 칩이 날리는 방향은 어디인가요?"와 같은 논리가 있습니다. 가공 숙련도를 더욱 향상시키려면 더 높은 가공 정확도를 추구하는 것이 중요하며 이를 명심해야 합니다. 오퍼레이터의 꾸준한 노력으로 얻을 수 있는 높은 가공 정확도는 오퍼레이터의 끊임없는 노력은 물론 더 높은 품질과 생산성을 향한 높은 확신을 보여준다고 말하는 것은 결코 과장이 아닙니다.

더 많은 머시닝 센터와 터닝 센터가 수치로 제어됨에 따라 인간 작업의 범위가 좁아지고 중점은 셋업, 절삭 조건 및 공구경로 설정으로 이동하고 있습니다. 더욱이 오퍼레이터가 육안으로 가공 지점을 볼 수 있는 현재 환경에서는 가공 현상을 상상할 수 있는 능력을 높여야 합니다.

표 1에서는 실제 육면체 작업물 절삭 절차를 보여줍니다. 기계가공방법, 절차 또는 조건에 대한 문제나 질문이 있으면 언제든지 당사에 문의하십시오. DMG MORI에서는 당사의 풍부한 경험과 전문 지식으로 가공 공정 혁신을 지원합니다.

표 1. 육면체 절삭 절차

공정 1: 1번째 면 가공

  • 크고 상대적으로 안정적인 올바른 각도를 형성하는 4번째 면을 마우스피스에 놓아 1번째 면을 가공합니다.
  • 이는 가공할 1번째 면이므로 4번째 면을 마우스피스에 단단하게 놓은 방식으로 처킹을 수행해야 합니다.
  • 작업물을 해머로 위에서 두드리지 마십시오. 두드리면 3번째 면이 슬라이딩 부품 형상에 맞아 4번째 면과 마우스피스가 제대로 접촉되지 않을 수 있습니다.
  • 2번째 면과 푸시 측의 마우스피스 사이에 둥근 막대를 삽입합니다. →2번째 면과 푸시 측의 마우스피스는 서로 평행이 아니므로 일직선으로 접촉합니다. 이를 통해 4번째 면만 작업물에 밀어 넣을 수 있습니다.
  • 4번째 면, 3번째 면의 접촉면 하단 및 푸시 측의 2번째 면에서는 클램핑 고정력이 부족하므로 보통 절삭조건에서 가공을 수행해야 합니다.
  • 미절삭 소재의 거친 표면이 제거될 때까지 가공을 수행해야 합니다.
  • 절삭 중에 생성된 버는 외곽에서 돌출되지 않으므로 제거되어야 합니다.

[핵심 사항]

  • 가공은 불안정한 처킹 상태에서 수행되므로 변형을 방지하고 이후 공정에 대한 영향을 줄이려면 절삭이 최대한 가벼워야 합니다.
  • 마우스피스에 놓은 4번째 면이 첫 번째 기준 표면이 됩니다. 4번째 면을 마우스피스에 단단하게 놓습니다. 해머를 사용하지 말고 강제로 푸시 측을 누르지 마십시오.

공정 2: 2번째 면 가공

  • 공정 1에서 기준 면인 4번째 면을 하단에 배치합니다. 마우스피스에 놓아 가공한 1번째 면으로 2번째 면을 가공합니다.
  • 공정 1에서 기준 면인 4번째 면이 하단에 배치됩니다.
  • 해머로 두드리지 마십시오. 푸시 측과 3번째 면 사이에 둥근 막대나 사각 막대를 삽입합니다.
  • 절삭 중에 생성된 버는 외곽에서 돌출되지 않으므로 제거되어야 합니다.

[핵심 사항]

  • 공정 1에서 마우스피스로 눌렀던 4번째 면은 기준 하단으로 사용됩니다.
  • 처킹이 여전히 불안정하므로 절삭을 가볍게 수행해야 합니다.

공정 3: 4번째 면 가공

  • 2번째 면 가공이 완료되었습니다. 지금부터는 2번째 면을 기준 표면으로 사용하여 4번째 면을 가공합니다.
  • 4번째 면을 두드려 가공된 두 면이 하단에서 가깝게 접촉되었는지 확인합니다.
  • 둥근 막대를 계속 삽입해야 합니다. 푸시 측의 3번째 면이 아직 가공되지 않아 안정적이지 않기 때문입니다.
  • 2번째 면과 4번째 면의 폭을 도면에 지정된 대로 가공해야 합니다.
  • 모서리 4곳에서 폭(두께)을 측정합니다. 측정 값에서 변동이 관찰되면 하단에 이물질이나 버가 남아 있을 수 있습니다.

[핵심 사항]

  • 2번째 면이 가공되었습니다. 이 면이 바이스와 가깝게 접촉되었는지 확인합니다.
  • 도면에 지정된 2번째 면과 4번째 면의 치수에 따라 가공을 수행해야 합니다.
  • 마무리 표면이 하단 면과 접촉할 때 버와 이물질을 완벽하게 제거합니다.

공정 4: 3번째 면 가공

  • 공정 1에서 가공한 1번째 면을 하단에 배치하고 공정 2에서 가공한 2번째 면을 마우스피스에 놓습니다.
  • 이제 안정적인 처킹이 가능하며 푸시 측의 4번째 면이 가공되었습니다. 작업물을 직접 고정합니다.
  • 작업물 측면이 될 5번째 면과 6번째 면을 엔드밀로 가공할 수 있으면 두 면 중 하나가 가공됩니다.
  • 모서리 4곳에서 폭(두께)을 측정하고 측정 값에서 변동이 관찰되면 하단에 이물질이나 버가 남아 있을 수 있습니다.

[핵심 사항]

  • 가공된 면이 바이스와 가깝게 접촉되었는지 확인합니다.
  • 강력한 절삭에 충분한 안정적인 처킹
  • 마무리 표면이 하단 면과 접촉할 때 버와 이물질을 완벽하게 제거합니다.

공정 5: 6번째 또는 5번째 면 가공

  • 공정 4에서 5번째 면을 가공하지 않았으면 6번째 면이 하단에서 설정됩니다.
  • 공정 4에서 5번째 면이 엔드밀로 가공된 경우 5번째 면이 하단에 배치됩니다.
  • 버와 이물질이 제거되었는지 확인합니다.
  • 바이스로 작업물을 가볍게 잡고 2번째 면이나 4번째 면에 픽을 적용합니다. 픽 판독값에서 올바른 각도를 표시할 때까지 픽을 세로 방향으로 이동합니다. 그런 다음 바이스로 작업물을 확실하게 고정합니다.
  • 작업물이 길면 강력한 절삭으로 인해 작업물이 기울어질 수 있습니다. 따라서 절삭을 가볍게 수행해 보십시오.

[핵심 사항]

  • 가공된 면이 바이스와 가깝게 접촉되었는지 확인합니다.
  • 마무리 표면이 하단 면과 접촉할 때 버와 이물질을 완벽하게 제거합니다.
  • 작업물이 길므로 작업물의 고정 길이와 전체 길이 간에 불균형이 발생하여 가공 중에 작업물이 이동할 수 있습니다.

공정 6: 6번째 또는 5번째 면 가공

  • 공정 5에서 가공한 면을 하단에 배치하고 작업물을 바이스로 고정합니다. 픽을 면에 적용하고 공정 5와 동일한 방법으로 판독값을 확인합니다.
  • 버와 이물질이 제거되었는지 확인합니다.
  • 작업물이 길면 강력한 절삭으로 인해 작업물이 기울어질 수 있습니다. 따라서 절삭을 가볍게 수행해 보십시오.
  • 모서리 4곳에서 폭(두께)을 측정하고 측정 값에서 변동이 관찰되면 하단에 이물질이나 버가 남아 있을 수 있습니다.

[핵심 사항]

  • 가공된 면이 바이스와 가깝게 접촉되었는지 확인합니다.
  • 마무리 표면이 하단 면과 접촉할 때 버와 이물질을 완벽하게 제거합니다.
  • 작업물이 길므로 작업물의 고정 길이와 전체 길이 간에 불균형이 발생하여 가공 중에 작업물이 이동할 수 있습니다.

또한 바이스의 클램핑력에 주의해야 합니다. 바이스를 확실하게 조이기 위해 해머로 렌치를 두드리면 마우스피스가 기울어져 각 면의 직각도가 영향을 받을 수 있습니다. 따라서 정확도에 우선 순위가 높으면 클램핑력은 사람 손으로 적용할 수 있는 수준이어야 합니다.

The bookmark function is a service restricted to members.
To use it, you must register as a member and log in.