





- Bí quyết gia công 2018/03/23 UP
-
Bí quyết gia công tập 17
Kỹ thuật gia công học được từ phương pháp cắt Khối hộp 6 mặt
- Tag
-
- Personnel training
- Milling
Đường ngang, đường thẳng góc và song song là những thành phần cơ bản để thể hiện độ chính xác hình dạng. Khối hộp 6 mặt là hình dạng có chứa cả ba thành phần này. Vì vậy, hình Khối hộp 6 mặt luôn được sử dụng làm bài tập cơ bản trong đào tạo thực hành phay và là thước đo để đánh giá kỹ năng phay của học viên; một Khối hộp 6 mặt được gia công chính xác có thể chứng minh kỹ năng phay của học viên đã đạt đến trình độ nào đó. Trong bài viết này, chúng tôi sẽ giới thiệu bí quyết thực tế và kiến thức chuyên môn để theo đuổi độ chính xác gia công, lấy phương pháp cắt Khối hộp 6 mặt làm ví dụ.
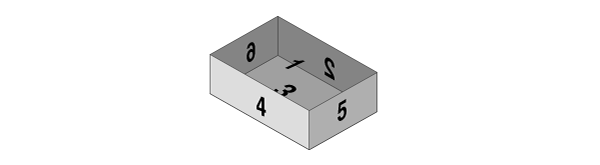
Hình ảnh 1 Cắt Khối hộp 6 mặt
Để tiến hành phay, cần phải gắn ê-to lên bàn. Trên thực tế, việc theo đuổi độ chính xác gia công bắt đầu từ thao tác này. Ê-tô không chỉ là đồ gá để cố định phôi mà còn là cơ sở để đạt độ chính xác gia công cao. Khi gắn ê-tô lên bàn, chúng ta phải kiểm tra bằng mắt độ song song (theo hướng trục X) và độ vuông góc (theo hướng trục Z) của ngàm kẹp ê-tô cũng như độ ngang (theo hướng trục Y) của Bề mặt trượt mà phôi tiếp xúc, để đảm bảo rằng ê-tô được gắn theo chiều ngang và vuông góc. Và đây là điều mà chúng ta phải tự làm.

Hình ảnh 2 Mối liên hệ giữa ê-tô và trục
Khi một mặt phẳng được gia công bằng dao phay mặt, thao tác cắt nhìn chung được thực hiện theo hướng trục X và bạn có biết tại sao không? (Nói cách khác, tại sao lại không gia công theo hướng trục Y?) Trung tâm gia công sử dụng bàn di chuyển theo hướng trục X và Y, đồng thời gối tựa được gắn trên trục Y để đỡ bàn, trong khi không có gì gắn trên bàn. Điều này có nghĩa là trục X có thể di chuyển nhẹ hơn và mang lại hiệu suất động tốt hơn trục Y. Đó là lý do tại sao thao tác phay được tiến hành theo hướng trục X. Điều này cũng giúp duy trì môi trường làm việc sạch sẽ vì không có tích tụ phoi ở phía người vận hành.
Để gia công mặt phẳng có nhiều quỹ đạo chạy dao, có thể hình dung ba quỹ đạo sau: (1) cắt tịnh tiến, (2) cắt một chiều; và (3) cắt chữ U. (Xem Hình ảnh 3)

Hình ảnh 3 Ba quỹ đạo chạy dao cho gia công mặt phẳng
(1) Cắt tịnh tiến
Ưu điểm của thao tác cắt tịnh tiến đó là quỹ đạo chạy dao ngắn, còn nhược điểm là bề mặt có thể không đồng đều tại các đường nối của quỹ đạo chạy dao. Hướng của lực cản cắt thay đổi theo sự thay đổi của hướng cắt, dẫn đến thay đổi hướng nghiêng trục chính, do đó tạo ra bề mặt không bằng phẳng. Vì những lý do này, thao tác cắt tịnh tiến thích hợp cho việc gia công thô không yêu cầu độ chính xác cao.
(2) Cắt một chiều
Cắt một chiều thích hợp với quy trình hoàn thiện nhờ hướng gia công liên tục, ít có khả năng tạo ra các bề mặt không đồng đều tại các đường nối của quỹ đạo chạy dao. Kỹ thuật này cũng có nhược điểm là quỹ đạo chạy dao dài hơn.
(3) Cắt chữ U
Cắt chữ U có thể giúp kiểm soát những vị trí hình thành bavia lớn vì chỉ có một đường ra duy nhất để dao phay mặt ra khỏi phôi, đây là ưu điểm của cắt chữ U. Tuy nhiên, cũng giống như cắt tịnh tiến, cắt chữ U liên quan đến những thay đổi về hướng gia công, vì vậy kỹ thuật này không phù hợp cho việc hoàn thiện, một quy trình cắt đòi hỏi độ chính xác cao.
Những điểm quan trọng của kỹ thuật cắt khối lục giác đã được nêu ở trên. Mọi thao tác, bao gồm cả thao tác thường được coi là đương nhiên trong công việc thường ngày của chúng tôi, chắc chắn đều có tính logic, chẳng hạn như “Mặt chuẩn ở đâu?”, “Lực cản cắt tác dụng theo hướng nào?” hoặc “Phoi cắt bắn ra theo hướng nào?” Để cải thiện kỹ năng gia công hơn nữa, điều quan trọng là chúng ta phải theo đuổi độ chính xác gia công cao hơn, luôn phải nghĩ đến logic như vậy. Không quá lời khi nói rằng độ chính xác gia công cao đạt được dựa vào nỗ lực liên tục của người vận hành chứng tỏ sự nỗ lực không mệt mỏi và niềm tin mạnh mẽ của họ đối với chất lượng và năng suất cao hơn nữa.
Khi ngày càng nhiều trung tâm gia công và trung tâm tiện được điều khiển số, phạm vi tác vụ của con người đã được thu hẹp và trọng tâm chuyển sang thiết lập, điều kiện cắt và cài đặt quỹ đạo chạy dao. Hơn nữa, trong tình hình hiện tại khi người vận hành không thể tận mắt quan sát điểm gia công, họ buộc phải tăng khả năng hình dung ra các tình huống gia công.
Bảng 1 trình bày quy trình cắt thực tế cho phôi lục giác. Nếu bạn có thắc mắc hoặc vấn đề về phương pháp, quy trình hay điều kiện gia công, vui lòng liên hệ với chúng tôi. DMG MORI sẽ hỗ trợ đổi mới quy trình gia công của bạn bằng kinh nghiệm và kiến thức chuyên môn sâu rộng của mình.
Bảng 1. Quy trình cắt Khối hộp 6 mặt
Quy trình 1: gia công mặt thứ 1
 |
[Các điểm chính]
|
Quy trình 2: gia công mặt thứ 2
 |
[Các điểm chính]
|
Quy trình 3: gia công mặt thứ 4
 |
[Các điểm chính]
|
Quy trình 4: gia công mặt thứ 3
 |
[Các điểm chính]
|
Quy trình 5: gia công mặt thứ 6 hoặc thứ 5
 |
[Các điểm chính]
|
Quy trình 6: gia công mặt thứ 6 hoặc thứ 5
 |
[Các điểm chính]
Cũng cần chú ý đến lực siết chặt ê-tô; nếu dùng búa đập vào cờ lê để siết chặt êtô, ngàm kẹp có thể bị nghiêng, ảnh hưởng đến độ vuông góc của mỗi mặt. Vì vậy, nếu ưu tiên nhiều hơn cho độ chính xác thì lực siết phải bằng mức siết chặt bằng tay của con người. |
