





- Tips permesinan 2017/12/08 UP
-
Tips permesinan vol.15
Cara memanfaatkan putaran normal dan mundur pada pusat pembubutan
- Tag
-
- Turning Centers
- Turning
Sebelumnya, ketika permesinan dilakukan pada turning center tipe turret, alat pemotong sisi kanan dipasangkan ke mesin dengan permukaan pemotongan menghadap ke bawah, dan komponen kerja (spindel) diputar pada arah normal. Alasannya adalah karena permukaan pemotongan yang menghadap ke bawah memungkinkan serpihan pemotongan jatuh oleh gravitasi, sehingga memudahkan pembuangan serpihan. Namun demikian, tren permesinan sudah berubah selama bertahun-tahun; permesinan yang lebih cepat diperlukan demi produktivitas yang lebih baik, dan kecepatan pembuangan serpihan pun menjadi meningkat seiring dengan itu. Akibatnya, muncul masalah bahwa serpihan yang beterbangan dapat merusak komponen lembaran logam bagian dalam.
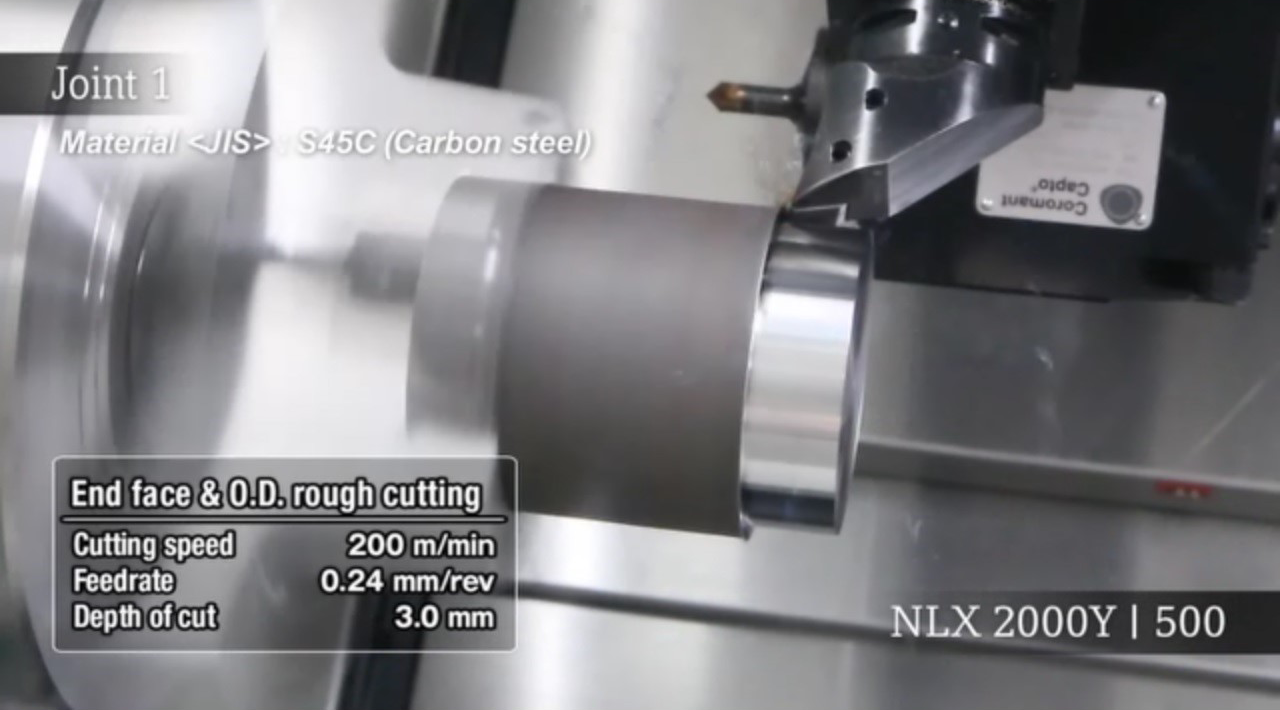
Permesinan dengan alat pemotongan sisi kanan
Kemudian, metode permesinan baru, ketika alat pemotong sisi kiri dipasang ke mesin dengan permukaan pemotongan menghadap ke atas dan komponen kerja diputar ke arah sebaliknya, sudah banyak digunakan dalam beberapa tahun belakangan ini. Alasannya adalah karena permukaan pemotongan yang menghadap ke atas memungkinkan serpihan tersebar ke atas ke udara untuk mencegah kerusakan pada lembaran logam bagian dalam dan mempermudah penggantian insert dan pemeriksaan ujung alat (fenomena pemotongan).
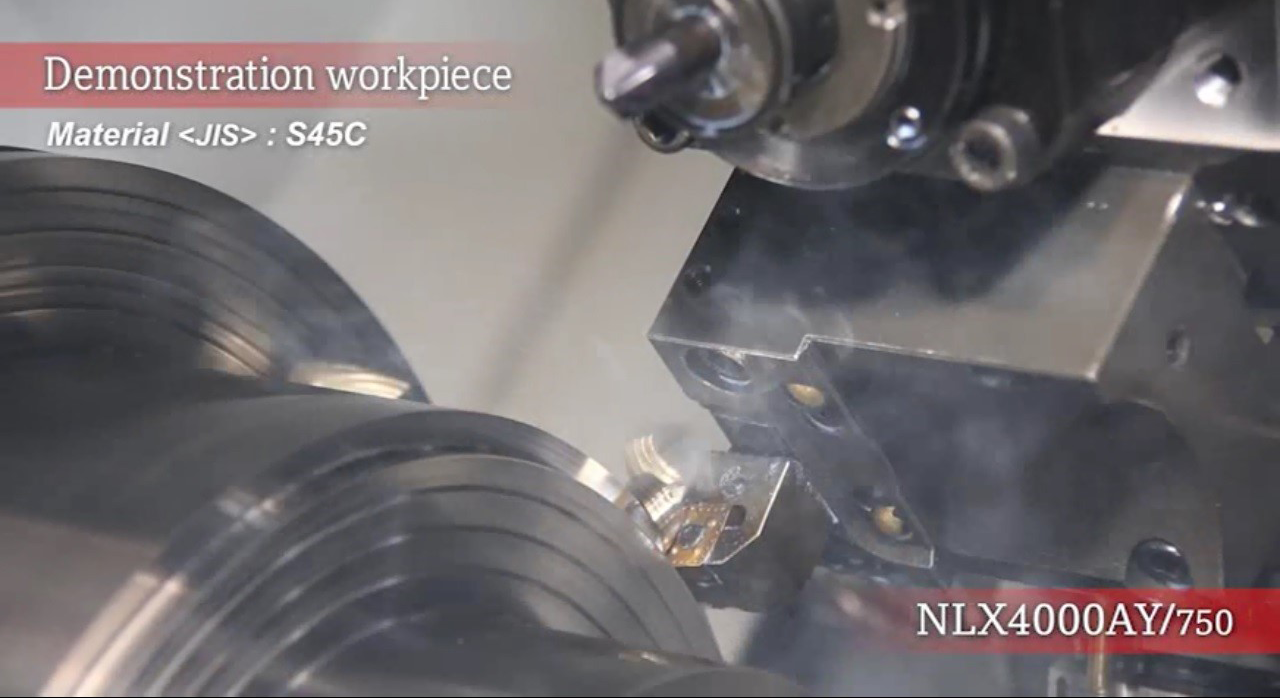
Permesinan dengan alat pemotongan sisi kiri
Arah putaran komponen kerja yang dipasang pada turning center telah berubah dari normal menjadi terbalik dalam konteks historis seperti yang disebutkan di atas. Saat ini, salah satu teknik permesinan yang paling efektif adalah mengubah arah putaran spindel sesuai dengan tujuan permesinan.
Misalnya, jika alat pemotong sisi kanan dipasang pada turning center tipe miring dengan permukaan pemotongan menghadap ke bawah dan komponen kerja diputar ke arah normal, resistansi pemotongan (gaya komponen utama) bekerja pada arah turret ditarik ke atas (atau arah yang menjauhi pengarah). Hal ini dapat menyebabkan penurunan akurasi permesinan dalam pembuatan alur atau pemotongan tebal (heavy duty) yang melibatkan kedalaman pemotongan dan resistansi pemotongan yang besar. Khususnya, permesinan pada turning center dengan sudut kemiringan 60 derajat atau lebih besar lebih mungkin menghasilkan suara gemertak karena kekakuan yang rendah yang disebabkan oleh pergerakan sumbu Z yang hampir vertikal.

Gbr. 5 Alas dari pusat pembubutan tipe miring
Artinya, Anda dapat mencapai pemotongan tebal (heavy duty) yang stabil dan tanpa suara gemertak pada pusat pembubutan tipe miring dengan memasang alat pemotongan sisi kiri pada mesin dengan permukaan pemotongan menghadap ke atas dan memutar komponen kerja ke arah sebaliknya, karena resistansi pemotongan (gaya komponen utama) bekerja pada arah turret didorong ke bawah (atau arah yang kekakuannya lebih tinggi). (Gbr. 6)

Gbr. 6 Gambar turret yang didorong ke bawah oleh gaya komponen utama
Putaran terbalik dari komponen kerja juga membawa beberapa keuntungan. Misalnya, hal ini dapat membuat alat sisi kiri tidak diperlukan jika komponen kerja dipotong dari sisi chuck ke arah tailstock dengan alat sisi kanan. Hal ini memungkinkan Anda untuk menggunakan alat sisi kanan yang sama untuk turning center dan, atau untuk melakukan permesinan pada diameter luar dengan menggunakan alat pemotongan I.D. sisi kanan. Pemanfaatan kedua arah putaran secara efektif memungkinkan tidak hanya untuk menekan suara gemertak dan meningkatkan akurasi permesinan, tetapi juga mengurangi jumlah alat.

Gbr. 7 Permesinan simultan dengan turret atas dan bawah
(Dengan turret bawah, permesinan dilakukan dari sisi pemasangan chuck ke tailstock dengan alat sisi kanan.)
Berikut ini adalah prinsip-prinsip dasar dalam penggunaan putaran normal/mundur yang efektif pada turning center.
■Putaran normal
・alat pemotongan O.D. dipasang dengan permukaan pemotongan menghadap ke bawah untuk pembuangan serpihan yang lebih baik
・Permesinan ulir yang tepat
■Putaran terbalik
・alat pemotongan O.D. dipasang dengan permukaan pemotongan menghadap ke atas untuk visibilitas yang lebih baik
・Memungkinkan resistansi pemotongan bekerja sesuai dengan arah penekanan turret terhadap alas untuk meminimalkan suara gemertak
・Memasang alat pembuatan alur sisi kanan ke dudukan permukaan tepi
・Potong komponen kerja dari sisi chuck ke tailstock dengan alat sisi kanan
・Permesinan ulir kiri
■Putaran normal/terbalik
・Putaran normal diikuti dengan putaran mundur untuk deburring
・Lakukan permesinan I.D. dan O.D. dengan alat pemotongan I.D. atau O.D.
・Jika Anda membeli alat dengan sisi yang salah
Teknik permesinan yang diperkenalkan di atas hanyalah beberapa contoh. DMG MORI menyediakan berbagai solusi untuk peningkatan produksi Anda. Hanya dengan sedikit modifikasi, Anda dapat mencapai akurasi permesinan yang lebih tinggi, efisiensi produksi, dan perbaikan lantai bengkel kerja termasuk standardisasi alat. Jika Anda memiliki pertanyaan atau masalah tentang permesinan di pusat pembubutan, jangan ragu untuk menghubungi kami.
- Produk terkait
-
-

Tips permesinan 2017/10/27 UP
Tips permesinan vol.14
Teknik pembuatan alur yang dapat menghasilkan waktu pemotongan yang lebih singkat dan masa pakai alat potong yang lebih lama3086 View 6
-

Tips permesinan 2017/10/12 UP
Tips permesinan vol.13
Cara mencapai permesinan yang berefisiensi tinggi untuk material umum dan material yang sulit dipotong5701 View 8
-