





- 加工要訣 2018/07/13 UP
-
加工要訣第23冊
低剛度加工件避免偏轉和震動的3個簡易方法【平面銑削】
- Tag
-
- Chatter prevention
- Milling
我們的客戶每天投入大量心力來加工各式各樣複雜的幾何體加工件。最近加工具有長突出的薄且低剛度加工件的需求增加,例如容易偏轉和震動的外殼部分的框。
降低切削阻力是避免偏轉和震動的方法之一。但是,若您採用較低進給率和較低切削深度以便將切削阻力降至最低,會造成較低的加工效能。反之,使用以下3種方法之一,能以相同的平面銑削效能來避免震動:
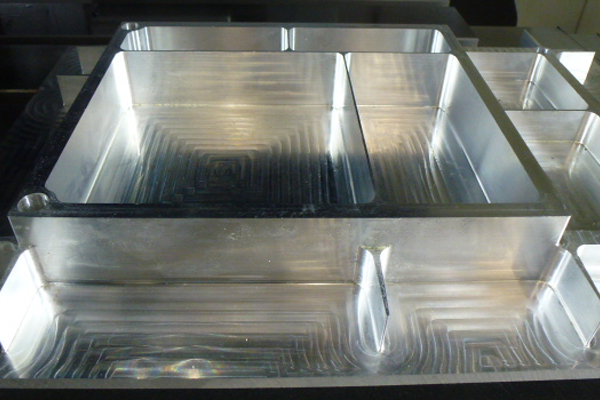
外殼框加工件範例
維持加工效能且避免震動的3種方法
選擇正確的圓角
圓角是刀尖的主切削邊緣之角度。換言之,圓角是切削角度的輔助角度。

Mitsubishi Materials Corporation(三菱原材料株式會社)提供的資訊
平面銑削所用平面銑削切刀的切削阻力,因切削邊緣的圓角而異。
圓角為零時,進給力變大,作用於加工件上的負推進力會嘗試將它拉高。若加工件的夾緊力不足,這可能造成震動。

Mitsubishi Materials Corporation(三菱原材料株式會社)提供的資訊
圓角為15度時,進給力變成小於0度時的進給力,小的正推進力會將加工件向下推。此舉會減小震動和偏轉。我們建議您,對於具有薄壁等的低剛度加工件之平面銑削,請選擇這個角度。

Mitsubishi Materials Corporation(三菱原材料株式會社)提供的資訊
圓角為45度時,作用於加工件上的大的正推進力會嘗試將它下壓。此舉可能造成薄加工件偏轉。

Mitsubishi Materials Corporation(三菱原材料株式會社)提供的資訊
圓角會影響進給力和推進力的大小和方向。選擇正確的圓角,加工會變為穩定。請依據加工件幾何、刀具路徑、平面銑削規格(軸傾斜、徑向傾斜等),以及夾緊狀態來選擇合適的圓角。
不對齊平面銑削切刀的中心點和加工件以產生刀具路徑
加工件寬度小於平面銑削切刀的外徑時,通常您會對齊刀具的中心點和加工件以產生刀具路徑。但是,若平面銑削切刀有長突出,而且加工件非常窄時,主切削力(切削阻力)會在加工件寬度(剛度較低)的方向作用,如此可能造成偏轉和震動。反之,刀具和加工件的中心點沒有對齊時,主切削力主要會在加工件長度(剛度較高)的方向作用,而對於加工件寬度的方向效果較小。以此方式可以避免偏轉和震動。變更平面銑削切刀相對於加工件的位置,以控制在加工件上作用的主切削力之方向,這一點很重要。

使用有2齒以上同時接觸加工件的平面銑削切刀
平面銑削是間歇的切削操作。在平面銑削期間,每一刀尖重複接觸和不接觸加工件。加工低剛度加工件時,請注意同時接觸到加工件的齒數。接觸到加工件的齒數取決於平面銑削切刀的外徑、齒數量、加工件寬度,和平面銑削切刀相對於加工件的位置。若只有1齒接觸到加工件,切削阻力的波動會變大,因為操作變成極為間歇性。此舉會造成偏轉和震動。在另一方面,若有2齒以上永遠接觸到加工件,切削阻力的波動會變小。以此方式可以避免偏轉和震動。
小直徑的平面銑削切刀僅具有有限的齒空間。若您不是把高材料移除率列為優先目標,也可選擇碳合金端銑刀或硬焊的碳合金端銑刀。

即使是低剛度加工件,也具備剛度相對較高和較低的方向。例如,鋁罐在寬度方向剛度低,但是對於軸方向剛度高。除了切削阻力,請考慮哪一方向剛度高,然後據此對齊加工方向。
DMG MORI累積了各種偏轉和震動問題的解決方案。若您在偏轉和震動方面遭遇任何挑戰,歡迎聯繫我們。與您合作努力下,我們將能找到最佳解決方案。


