





- 加工要訣 2018/07/03 UP
-
加工要訣第21冊
管理粗加工操作中的刀具路徑以減少限界磨損的2種方法
【車削】
- Tag
-
- Turning
- Roughing
所謂車削是切削刀具不旋轉,而且其切削邊緣保持接觸加工件的“持續切削操作”。插入件永久接觸加工件,對於刀具使用壽命產生巨大的負面影響。插入件和加工件彼此接觸時,限界區域會發生“限界磨損”。
切削刀具的損壞在限界特別明顯,例如切削刀具首次進入加工件時,“對於未加工表面的限界”;或切削刀具到達某些切削深度時,“冷卻液供應的限界”和“切削阻力的限界”。
此外,隨著繼續加工,“加工件硬化”的風險隨之提高:加工件表面透過插入件的圓尖端、切削力或切削熱量而變硬。加工件硬化是加速限界磨損的另一個因素。
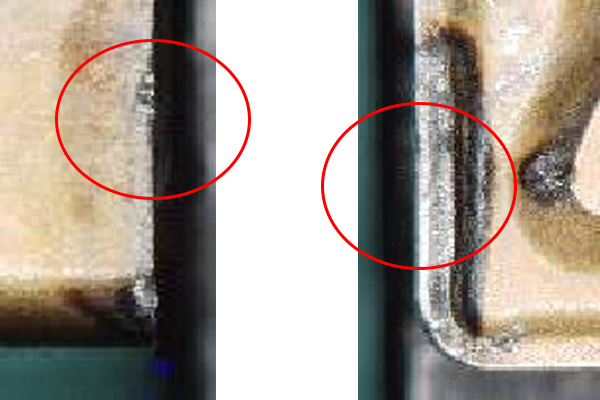
限界磨損的範例
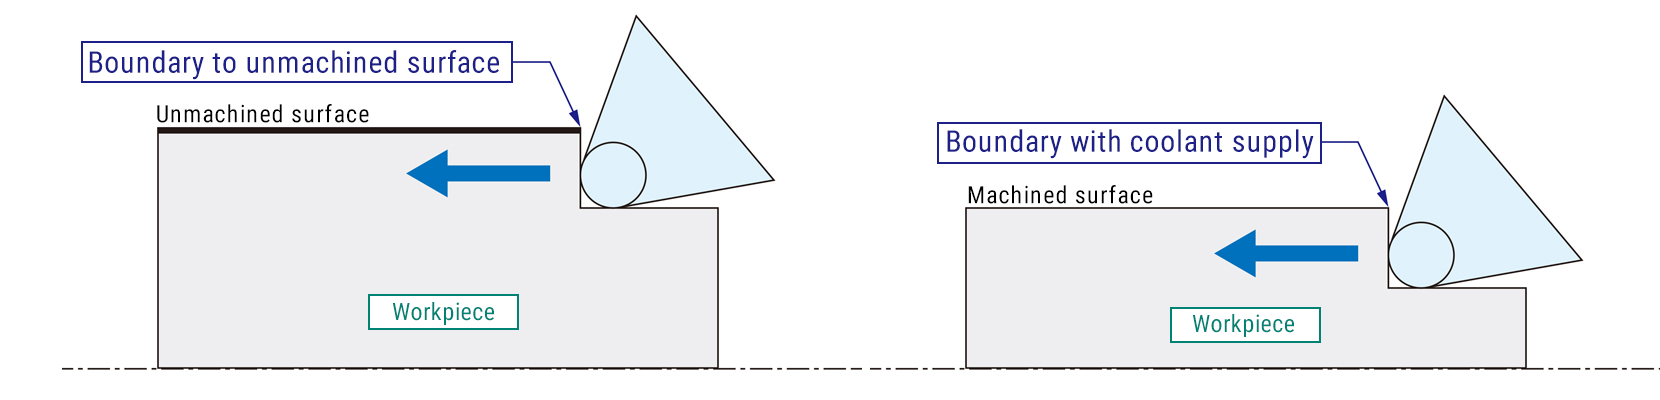
從左到右是:“對於未加工表面的限界”;“冷卻液供應的限界”
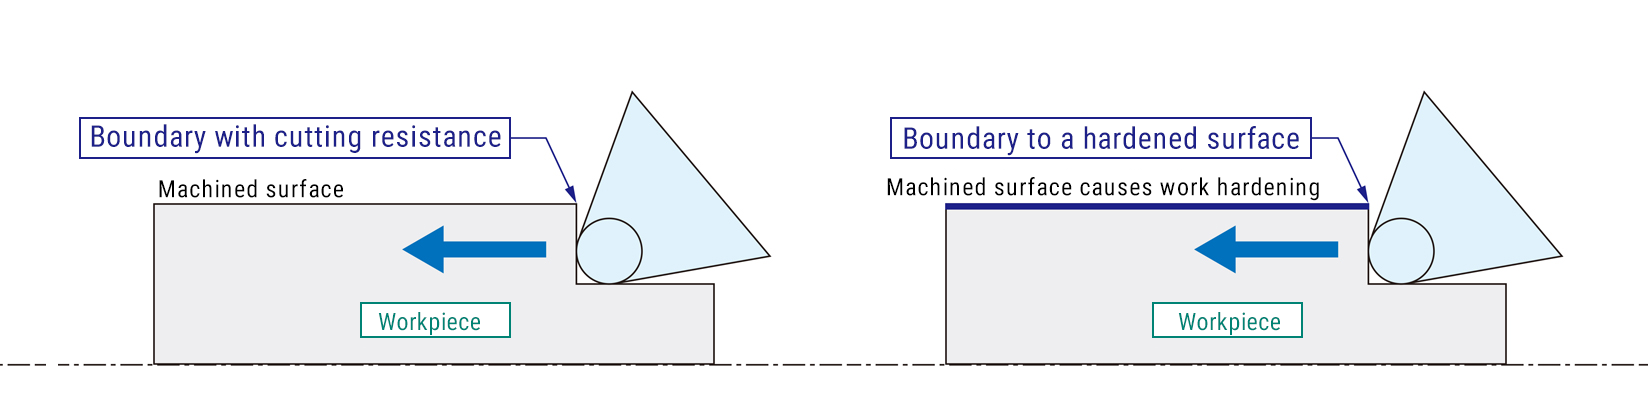
從左到右是:“切削阻力的限界”;“對於硬化表面的限界”
切削距離增加,限界磨損以異常快速進行時,切削邊緣變成無法使用,刀具壽命變得極短。這就是在切削硬材料,例如不鏽鋼或加工件容易硬化的熱處理後材料時,避免限界磨損很重要的原因。
避免限界磨損有2種方法:1) 降低切削邊緣上的負載;2) 變更切削邊緣和加工件表面的接觸位置。
1) 降低切削邊緣上的負載
A) 加寬橫向切削邊緣角度:使用具備寬橫向切削邊緣角度的切削刀具。如此能延長用於從加工件移除材料的切削邊緣之長度,並減少所產生切削碎屑的厚度。結果,某些距離上的切削力變小,您可以抑制限界磨損。但是請注意,因為作用的切削阻力(推進力)會彎曲加工件,所以這個方法可能會影響薄、長、低剛性加工件的尺寸精度。

Mitsubishi Materials Corporation(三菱原材料株式會社)提供的資訊
2) 變更切削邊緣和加工件表面的接觸位置
A) 變更每一切削路徑的切削深度:變更每一路徑的切削深度,是指變更主切削邊緣和加工件表面的接觸位置。透過此方式,限界磨損會分散,而不會集中在單一點上。
B) 透過在錐形和線性切削之間切換:類似於上述 A),在錐形和線性切削之間切換,是指變更主切削邊緣和加工件表面的接觸位置。透過此方式,限界磨損會分散,而不會集中在單一點上。
C) 變更每一切削路徑每次旋轉的進給率:此方式類似於上述A)和B),而且具有抑制子切削邊緣限界磨損的效果。透過變更子切削邊緣和加工件表面的接觸位置,子切削邊緣的限界磨損會減少。
D) 透過在推動和拉動加工之間切換:在車削操作中,切削刀具通常朝向夾頭移動。我們稱這個是“推動加工”。也可將切削刀具朝向尾座移動,這稱為“拉動加工”。透過在推動和拉動加工之間切換,圓角直徑旁邊的兩個切削邊緣將平均用於切削加工件。在此方式中,限界磨損僅小於重複推動加工。
如上述範例所示,某些切削刀具能進行推動和拉動加工。在推動和拉動加工之間切換,有助於獲得比重複推動加工來得較短的週期時間,因為氣切所用的時間變短。

Sandvik K.K.(山特維克)提供的資訊
有一些簡單的要訣能減少限界磨損。DMG MORI擁有更多構想能協助您避免限界磨損。歡迎聯繫我們。