




- 加工要訣 2017/12/08 UP
-
加工要訣第15冊
如何應用車削中心的正向和反向旋轉
- Tag
-
- Turning Centers
- Turning
先前在刀塔類型車削中心執行加工時,右旋切削刀具的傾斜面朝下而連接到機器,加工件(主軸)則是正向旋轉。此舉的原因是朝下的傾斜面可讓切削碎屑因為重力而掉下,讓碎屑的處理很簡單。但是這些年來加工趨勢有變化;為了更大的生產力而要求更快速的加工,碎屑排放速度也隨之提高。結果飛濺的碎屑損壞內部金屬片零件的問題已經發生。
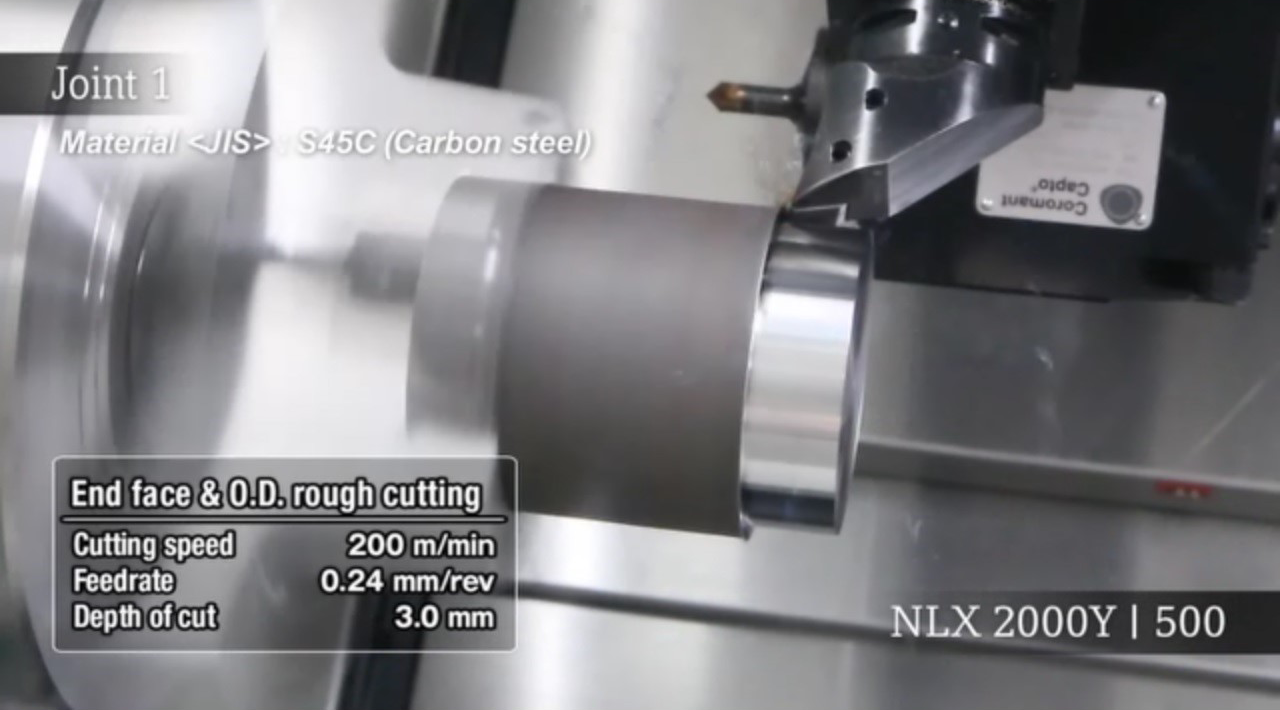
以右旋切削刀具進行加工
然後嶄新的加工方法:左旋切削刀具的傾斜面朝上而連接到機器,加工件則是反向旋轉的方法最近幾年廣為採用。此舉的原因是朝上的傾斜面可讓切削碎屑向上散佈到空中,以防損壞內部金屬片,也讓插入件的變更和刀尖(切削現象)的檢查較為簡易。
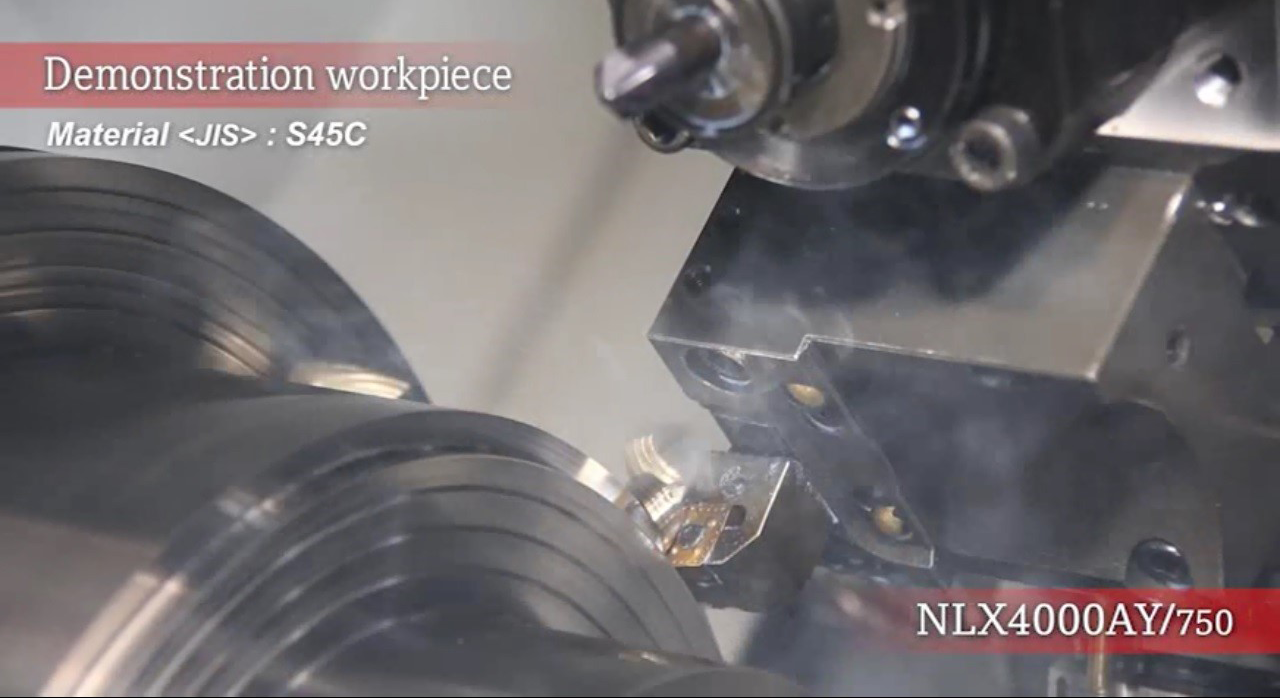
以左旋切削刀具進行加工
在上述的歷史背景中,安裝於車削中心的加工件之旋轉方向,已從正向變為反向。當今效果最佳的加工技術之一,是依據加工的目的來變更主軸旋轉方向。
例如,若右旋切削刀具的傾斜面朝下而連接到傾斜類型的車削中心,而且加工件是正向旋轉,則切削阻力(主分力)會作用於刀塔的拉起方向(或離開導軌的方向)。如此可能使涉及大切削深度和切削阻力的開槽或重型切削中的加工精度劣化。特別是在傾斜角度60度或以上的車削中心進行加工時,較可能產生顫動,因為接近垂直的Z軸滑槽造成低剛度。

圖5 傾斜類型車削中心的機床
這表示在傾斜類型車削中心,將左旋切削刀具的傾斜面朝上而連接到機器,並反向旋轉加工件,則可以達成穩定、無顫動的重型切削;因為切削阻力(主分力)會作用於刀塔的下推方向(或剛度較高的方向)。(圖6)

圖6 主分力將刀塔向下推的影像
加工件的反向旋轉也提供一些優點。例如,若加工件是以右旋刀具從夾頭側朝尾座切削,則就不需要左旋刀具。如此可讓您在車削中心和通用車床上使用相同的右旋刀具,或使用右旋內徑切削刀具來加工外徑。有效應用兩種旋轉方向不僅能抑制顫動和提升加工精度,也能減少刀具數量。

圖7 以上方和下方刀塔同時加工
(若為下方刀塔,以右旋刀具從夾頭側朝尾座進行加工。)
以下是在車削中心有效使用正向/反向旋轉的基本原則。
■正向旋轉
・外徑切削刀具的傾斜面朝下,以獲得較好的碎屑排放效果
・右旋螺紋的加工
■反向旋轉
・外徑切削刀具的傾斜面朝上,以獲得較好的可見度
・讓切削阻力作用於刀塔靠在機床上下壓的方向,使顫動最小
・將右旋開槽刀具連接到端面刀座
・以右旋刀具從夾頭側朝尾座來切削加工件
・左旋螺紋的加工
■正向/反向旋轉
・正向旋轉之後反向旋轉以去除毛邊
・以內徑或外徑切削刀具來進行內徑和外徑加工。
・若您採購了旋轉方向錯誤的刀具
上述加工技術只是數個範例而已。DMG MORI針對您的製造提升提供各種解決方案。只要稍有獨創性,就能達成較高的加工精度、生產效率,和包括刀具標準化在內的工廠作業提升。若您對於車削中心的加工作業有任何疑問或關切事項,歡迎聯繫我們。