





- Mga tip sa machining 2018/10/09 UP
-
Mga tip sa machining vol. 24
Paano panatilihin ang katumpakan ng machining na may mas mahusay na pag-clamp ng workpiece (machine vise)
- Tag
-
- Fixture/chuck
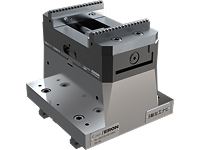
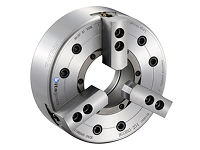
Sa pangkalahatan, ang mga machining center ay nagka-clamp ng mga workpiece gamit ang mga machine vise at mga turning center na may mga chuck. Gayunpaman, maaaring ma-strain ang isang workpiece kapag na-clamp nang masyadong mahigpit. Kapag walang masyadong kaalaman tungkol sa mga machine vise at chuck, maaaring hindi mo magamit ang kanilang buong potensyal at mawala ang katumpakan ng pag-clamp. Samakatuwid, ang volume na ito ay nagpapakita ng likas na katangian ng mga machine vise.
Upang maunawaan ang mga machine vise, sinukat namin ang pag-distort ng isang vise laban sa mga puwersa ng pag-clamp.
Nag-apply kami ng load cell sa isang machine vise at sinukat ang puwersa ng pag-clamp, inclination ng isang stationary jaw (displacement sa Z-axis) at parallelism ng isang sliding jaw laban sa base, tulad ng ipinapakita sa Larawan 1.
*Machine vise: “LOCK TIGHT CV VISE 125”, na ginawa ng NABEYA CO., LTD.
Bilang resulta, ang stationary jaw ay nagpakita ng halos walang inclination hanggang sa puwersa ng pag-clamp na 3kN, ngunit ito ay na-incline nang 0.005 mm na may 3-6kN at 0.01 mm na may 9kN (Larawan 2). Ang parallelism ng sliding surface ay 0.0015 mm lamang na may 10kN (Larawan 3).

Larawan 1
①‐⑤ : mga punto ng pagsukat ng parallelism (itaas)
①‐② : mga punto ng pagsukat ng inclination (ibaba)

Larawan 2: Kaugnayan sa pagitan ng puwersa ng pag-clamp at inclination

Larawan 3: Kaugnayan sa pagitan ng puwersa ng pag-clamp at parallelism
Bagaman ang data na ito ay isang halimbawa lamang, ang ugnayan sa pagitan ng puwersa ng pag-clamp at inclination ng isang stationary jaw, pati na rin ng puwersa ng pag-clamp at parallelism ng isang sliding jaw, ay mahalaga sa iyong pang-araw-araw na operasyon. Nagkakaiba-iba ang inclination at distortion volume ayon sa laki at istraktura ng vise. Samakatuwid, dapat patuloy na bigyang-pansin ng isang operator ang mga puwersa ng pag-clamp at ang resultang displacement upang mapanatili ang mataas na katumpakan ng machining.
Kapag magaan mong hinigpitan ang isang vise gamit ang handle, ang puwersa ng pag-clamp ay mga 5kN. Kapag ang isang vise ay hinigpitan nang medyo mas matindi, ang puwersa ay umabot sa 10kN. Karaniwan nang inirerekomenda ng isang gumagawa ng vise ang 10kN para sa karaniwang machining at 15kN para sa matinding pagputol. Ang puwersa ng pag-clamp ay dapat na sukatin gamit ang isang load cell, ngunit kung hindi, dapat mong malaman kung gaano kalakas ang iyong normal na puwersa ng pag-clamp at i-adjust ito upang matugunan ang mga kinakailangan sa machining.
Ito ang paraan kung paano i-optimize ang “distortion ng vise laban sa mga puwersa ng pag-clamp” sa pamamagitan ng pag-unawa sa likas na katangian ng mga machine vise.
Sa tulong ng iba't ibang kapartner na kumpanya, nakaipon ang DMG MORI ng mga kaalaman kung paano itaguyod ang mas mataas na katumpakan ng machining na may mas mahusay na pag-clamping. Mangyaring makipag-ugnayan sa amin kung mayroon kang mga alalahanin sa pag-clamp; magbibigay kami ng mga customized na solusyon sa anumang pangangailangan.
