





- Mga tip sa machining 2018/07/09 UP
-
Mga tip sa machining vol. 22
Mga solusyon para sa 3 pangunahing problema sa operasyon ng finishing 【End milling】
- Tag
-
- Milling
- Finishing
Ang mga pangunahing kinakailangan para sa matagumpay na operasyon ng finishing ay ang “katumpakan ng dimensyon” at “pagkamagaspang ng surface”, pati na rin ang “stability (o repeatability ng katumpakan ng machining)” sa mass-production. Gayunpaman, maraming mga kostumer ang nahihirapang makamit ang kinakailangang katumpakan ng dimensyon, pagkamagaspang ng surface, at stability gamit ang isang end mill.
Ang 3 pangunahing hadlang upang makamit ang kinakailangang katumpakan ng dimensyon, pagkamagaspang ng surface, at stability ay: 1) pagkasira ng cutting edge, 2) pag-deflect ng end mill, at 3) mga chatter vibration. Sa madaling salita, ang pag-iwas sa mga problemang ito o pagtantiya sa mga ito at patiunang paggawa ng naaangkop na mga hakbang ay lubos na makakatulong sa pagbawas ng oras ng machining.
Sa artikulong ito, gusto naming magbigay ng ilang solusyon para sa 3 pangunahing problema ng operasyon ng finishing gamit ang isang end mill.
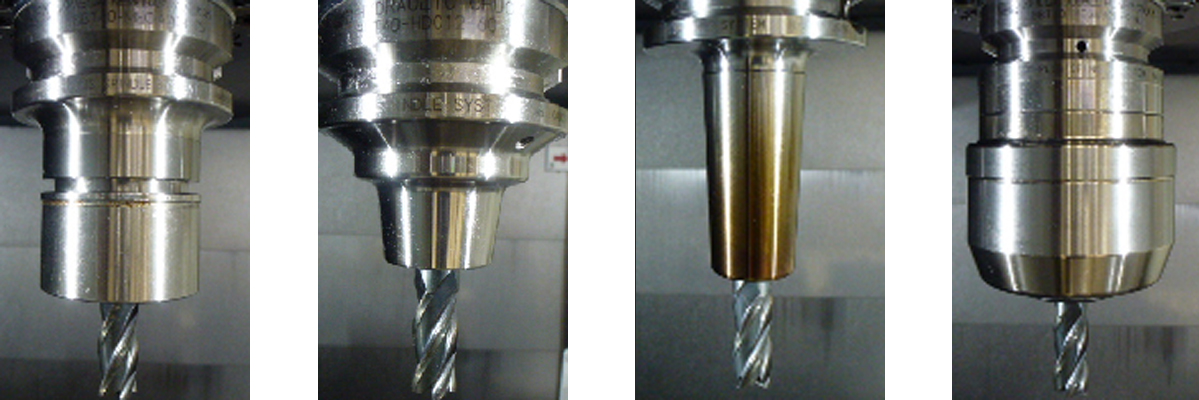
Pagkakaiba-iba ng tooling para humawak ng end mill
Mula kaliwa pakanan: collet chuck, hydro chuck, shrink-fit chuck, milling chuck

Finishing ng surface ng side milling
Pagkasira ng cutting edge: Gumamit ng end mill na may mas madaming ngipin at bawasan ang dami ng pagputol sa bawat ngipin upang maiwasan ang pagkasira ng cutting edge, sa kondisyon na ang cutting volume bawat rebolusyon ay nananatiling pareho. Sa operasyon ng paggiling, baguhin ang contact position ng cutting edge sa workpiece at gamitin ang cutting edge sa kabuuan nito. Sa ganitong paraan, maiiwasan mo ang labis na partial wear ng cutting edge.
Pagdeflect ng isang end mill: Gumamit ng end mill na may malawak na diametro ng core at maikling overhang upang maiwasan ang deflection. Pumili ng end mill na may mas madaming ngipin, pagkatapos ay makakakita ka ng end mill na may mas malawak na diametro ng core. Pero sa kasong ito, siguraduhin na baguhin ang mga kondisyon ng pagputol upang mabawasan ang lapad ng pagputol, dahil ang isang end mill na may madaming ngipin ay may limitadong espasyo para sa pag-aalis ng mga chip.

Ang impormasyon ay galing sa NACHI-FUJIKOSHI CORP.
Mga chatter vibration: Ang isa sa mga paraan upang maiwasan ang chatter vibration ay ang panatilihing di-nagbabago ang dimensyon at feature ng finishing allowance. Kung nagbabago-bago ang finishing allowance, halimbawa dahil sa mga marka ng chatter dulot ng rough machining at semi-finishing na naiwan sa surface, ang cutting resistance na kumikilos sa isang end mill ay patuloy na nagbabago, at ito ay maaaring magresulta sa mga chatter vibration. Pakitiyak na alisin ang mga marka ng chatter bago ang operasyon ng finishing, at bigyang-pansin ang pag-adjust sa roughing tool path upang lumikha ng di-nagbabagong finishing allowance.
Ang pagpili ng naaangkop na tool holder ay isa pang mahalagang punto. Gumamit ng milling chuck para sa heavy cutting, at collect chuck o hydro chuck para sa manipis at mabilis na machining. Ang ilang mga high-rigid na tool holder ay compatible sa mga end mill. Pumili ng tool holder na nag-a-absorb ng tool runout. I-check ang degree ng runout bago ang machining.
Kailangan ang espesyal na atensiyon para sa operasyon ng finishing sa mga sulok. Iwasang i-machine ang ibaba at ang gilid ng workpiece nang sabay dahil ito ay bumubuo ng malaking cutting resistance na maaaring humantong sa mga chatter vibration. Sa halip, paghiwalayin ang dalawang operasyon upang maiwasan ang pag-vibrate ng chatter, halimbawa sa pamamagitan ng pag-machining muna sa ibaba, pagtaas ng posisyon ng end mill nang ilang μm, at pagkatapos ay pag-machining sa gilid ng isang workpiece.
Ito ang 3 napiling halimbawa upang malutas ang mga problema sa operasyon ng finishing gamit ang isang end mill. Marami pa kaming ideya para malutas ang mga katulad na problema sa pamamagitan ng tooling at tool path. Mangyaring makipag-ugnayan sa DMG MORI upang pag-usapan ang iyong mga hamon.