





- Mga tip sa machining 2018/07/03 UP
-
Mga tip sa machining vol. 21
2 paraan upang bawasan ang boundary wear sa pamamagitan ng pagma-manage ng tool path sa roughing operation
【Turning】
- Tag
-
- Turning
- Roughing
Ang turning ay isang “patuloy na operasyon ng pagputol” kung saan ang cutting tool ay hindi umiikot, at ang cutting edge nito ay nagpapanatili ng contact sa workpiece. Ang permanenteng contact na ito ng isang insert sa workpiece ay may napakalaking negatibong epekto sa buhay ng tool. Ang “boundary wear” ay nagnyayari sa mga boundary kung saan ang isang insert at isang workpiece ay may contact sa isa't isa.
Nagiging kapansin-pansin ang pagkasira ng cutting tool lalo na sa mga boundary, halimbawa sa “boundary hanggang sa hindi na-machine na surface” kapag ang isang cutting tool ay pumasok sa workpiece sa unang pagkakataon, o sa “boundary na may suplay ng coolant” at “boundary na may cutting resistance” kapag ang isang cutting tool ay umabot sa isang partikular na lalim ng pagputol.
Higit pa rito, habang nagpapatuloy ang machining, lumalaki ang panganib para sa “work hardening” kung saan nagiging matigas ang surface ng workpiece sa pamamagitan ng pagkuskos ng pabilog na dulo ng insert, puwersa ng pagputol, o init mula sa pagputol. Ang work hardening ay isa pang salik na nagpapabilis sa boundary wear.
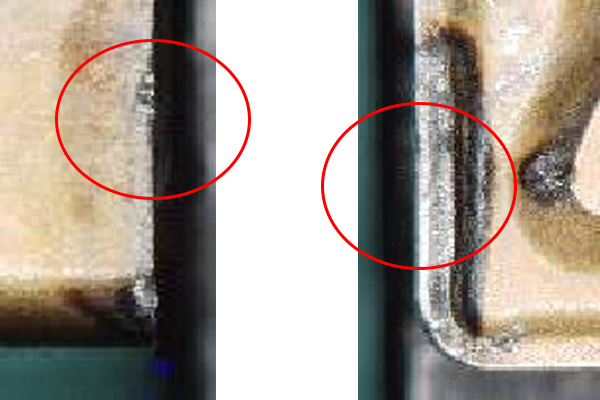
Mga halimbawa ng boundary wear
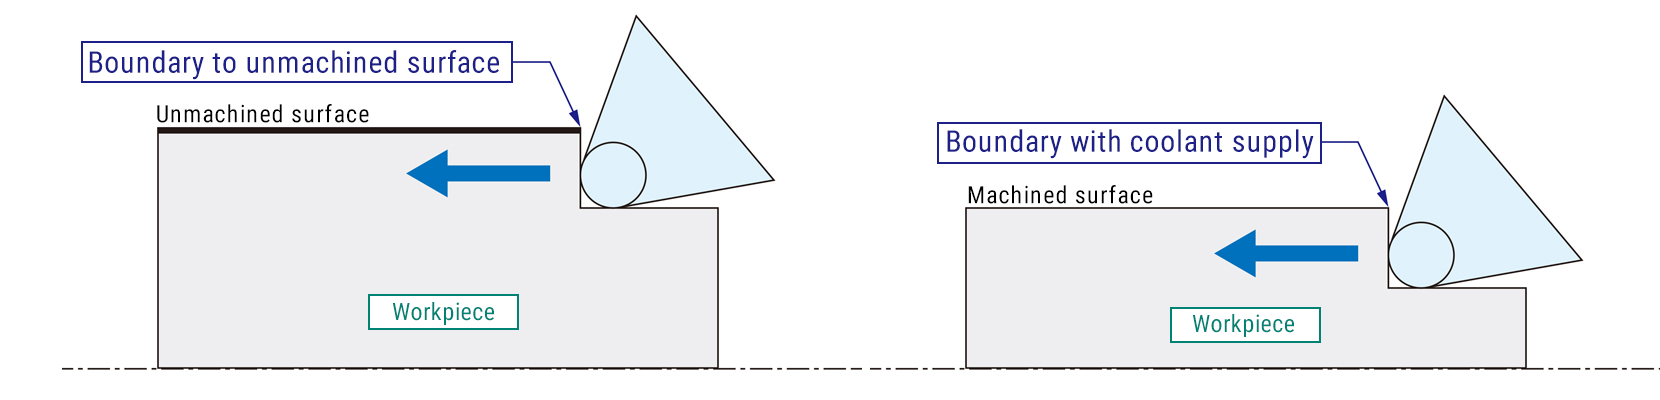
Mula kaliwa hanggang kanan: “Boundary hanggang sa hindi na-machine na surface”, “Boundary na may suplay ng coolant”
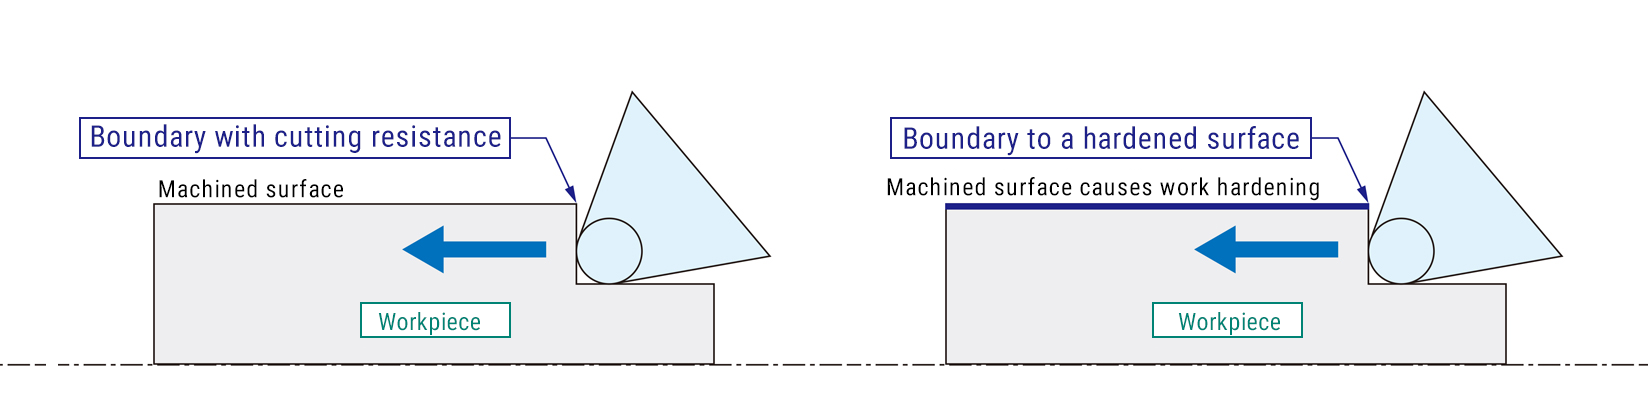
Mula kaliwa hanggang kanan: “Boundary na may cutting resistance”, “Boundary hanggang sa hardened surface”
Kapag tumataas ang distansya ng pagputol at bumibilis ang boundary wear sa abnormal na antas, nagiging hindi na magagamit ang cutting edge, at nagiging lubhang maikli ang buhay ng tool. Iyon ang dahilan kung bakit mahalagang maiwasan ang boundary wear kapag pinuputol ang matigas na materyales tulad ng stainless steel o heat-treated na materyales kung saan madaling mangyari ang work hardening.
Mayroong 2 paraan para maiwasan ang boundary wear: 1) Sa pamamagitan ng pagbabawas ng load sa cutting edge, at 2) Sa pamamagitan ng pagpapalit ng mga contact position ng cutting edge sa surface ng workpiece.
1) Sa pamamagitan ng pagbabawas ng load sa cutting edge
A) Sa pamamagitan ng pagpapalawak ng anggulo ng lateral cutting edge: Gumamit ng cutting tool na may malawak na anggulo ng lateral cutting edge. Papahabain nito ang haba ng cutting edge na nag-aalis ng materyal mula sa isang workpiece at babawasan ang kapal ng mga cutting chip na nabubuo. Bilang resulta, ang puwersa ng pagputol sa ilang distansya ay nagiging mas maliit, at maaari mong sugpuin ang boundary wear. Gayunpaman, dapat tandaan na ang pamamaraang ito ay maaaring makaapekto sa katumpakan ng dimensyon ng isang workpiece na manipis, mahaba, at may mababang rigidity dahil sa cutting resistance (thrust force) na kumikilos upang ibaluktot ang workpiece.

Ang impormasyon ay galing sa Mitsubishi Materials Corporation
2) Sa pamamagitan ng pagpapalit ng mga contact posistion ng cutting edge sa surface ng workpiece
A) Sa pamamagitan ng pagbabago ng lalim ng pagputol ng bawat cutting path: Ang pagpapalit ng lalim ng pagputol ng bawat path ay nangangahulugan ng pagbabago ng mga contact position ng pangunahing cutting edge sa surface ng workpiece. Sa ganitong paraan, maikakalat ang boundary wear sa halip na maging nasa iisang lugar lang.
B) Sa pamamagitan ng pag-switch sa pagitan ng taper at linear cutting: Katulad ng A) sa itaas, ang pag-switch sa pagitan ng taper at linear cutting ay nangangahulugan ng pagbabago ng mga contact position ng pangunahing cutting edge sa surface ng workpiece. Sa ganitong paraan, maikakalat ang boundary wear sa halip na maging nasa iisang lugar lang.
C) Sa pamamagitan ng pagpapalit ng feed rate sa bawat rebolusyon ng bawat cutting path: Ang diskarte na ito ay katulad ng A) at B) sa itaas at may epekto upang sugpuin ang boundary wear ng sub cutting edge. Sa pamamagitan ng pagbabago ng mga contact position ng sub cutting edge sa surface ng workpiece, mababawasan ang boundary wear ng sub cutting edge.
D) Sa pamamagitan ng pag-switch sa pagitan ng push at pull machining: Sa operasyon ng turning, ang isang cutting tool ay karaniwang gumagalaw patungo sa chuck. Tinatawag namin ito bilang “push machining”. Posible ring igalaw ang isang cutting tool patungo sa tailstock, na tinatawag na “pull machining”. Sa pamamagitan ng pag-switch sa pagitan ng push at pull machining, ang parehong mga cutting edge sa tabi ng diametro ng isang sulok ay pantay na magagamit sa pagputol ng isang workpiece. Sa ganitong paraan, ang boundary wear ay nagiging mas mababa kaysa sa paulit-ulit na push machining lamang.
Tulad ng ipinapakita ng halimbawa sa itaas, ang ilang mga cutting tool ay may kakayahan sa parehong push at pull machining. Ang pag-switch sa pagitan ng push at pull machining ay nakakatulong sa mas maikling cycle time kaysa sa paulit-ulit na push machining, dahil ang oras na ginugugol para sa air cutting ay nagiging mas kaunti.

Ang impormasyon ay galing sa Sandvik K.K.
Ito ang ilang madaling tip para mabawasan ang boundary wear. Marami pang ideya ang DMG MORI para maiwasan mo ang boundary wear. Mangyaring huwag mag-atubiling makipag-ugnayan sa amin.