





- เคล็ดลับเกี่ยวกับการแมชีนนิ่ง 2018/10/09 UP
-
เคล็ดลับเกี่ยวกับการแมชีนนิ่ง ชุดที่ 24
วิธีการรักษาความเที่ยงตรงของการแมชีนนิ่งและการจับยึดชิ้นงานที่ดีขึ้น (ปากกาจับชิ้นงานในเครื่อง)
- Tag
-
- Fixture/chuck
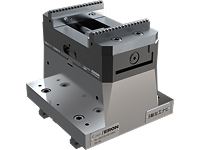
โดยทั่วไปแล้ว เครื่องกัดจะจับยึดชิ้นงานด้วยปากกาจับชิ้นงานในเครื่อง และเครื่องกลึงจะจับชิ้นงานด้วยหัวจับ อย่างไรก็ตาม ชิ้นงานจะได้รับความเครียดเมื่อจับยึดแน่นเกินไป เมื่อไม่รู้ลักษณะการทำงานของปากกาจับชิ้นงานในเครื่องและหัวจับอย่างถ่องแท้ คุณอาจไม่สามารถใช้งานได้อย่างเต็มประสิทธิภาพและสูญเสียความเที่ยงตรงในการจับยึด ดังนั้น บทความนี้จะนำเสนอลักษณะการทำงานของปากกาจับชิ้นงานในเครื่อง
เพื่อให้เข้าใจลักษณะการทำงานของปากกาจับชิ้นงานในเครื่องอย่างถ่องแท้ เราได้วัดความบิดเบี้ยวของปากกาจับชิ้นงานต่อแรงจับยึด
เราใช้โหลดเซลล์ (load cell) กับปากกาจับชิ้นงานในเครื่องแล้ววัดแรงจับยึด, ความเอียงของปากจับอยู่กับที่ (การเคลื่อนออกในแกน Z) และความขนานของปากจับเลื่อนกับฐาน ดังแสดงในภาพประกอบ 1
*ปากกาจับชิ้นงานในเครื่อง: “LOCK TIGHT CV VISE 125” ที่ผลิตโดย NABEYA CO., LTD.
ผลลัพธ์ที่ได้ก็คือ ปากจับอยู่กับที่แสดงไม่แสดงให้เห็นอาการเอียงจนถึงแรงจับยึด 3kN แต่จะเอียง 0.005 มม. ที่แรง 3-6kN และ 0.01 มม. ที่แรง 9kN (ภาพประกอบ 2) ความขนานของพื้นผิวเลื่อนมีเพียง 0.0015 มม. ที่10kN (ภาพประกอบ 3)

ภาพประกอบ 1
①‐⑤ : จุดวัดความขนาน (ด้านบน)
①‐② : จุดวัดความเอียง (ด้านล่าง)

ภาพประกอบ 2: ความสัมพันธ์ระหว่างแรงจับยึดกับความเอียง

ภาพประกอบ 3: ความสัมพันธ์ระหว่างแรงจับยึดกับความขนาน
แม้ว่าข้อมูลนี้จะเป็นเพียงตัวอย่าง แต่ความสัมพันธ์ระหว่างแรงจับยึดกับความเอียงของปากจับอยู่กับที่ รวมถึงความสัมพันธ์ของแรงจับยึดกับความขนานของปากจับเลื่อน ก็มีความสำคัญในการทำงานประจำวันของคุณ ขนาดความเอียงและความบิดเบี้ยวจะแตกต่างกันไปตามขนาดและโครงสร้างของปากกาจับชิ้นงาน ด้วยเหตุนี้ ผู้ปฏิบัติงานจึงควรให้ความสำคัญกับแรงจับยึด และการเคลื่อนออกที่เป็นผลลัพธ์เพื่อคงความเที่ยงตรงระดับสูงของการแมชีนนิ่ง
เมื่อคุณคลายแรงจับยึดของปากกาจับชิ้นงานด้วยด้ามจับ แรงจับยึดจะอยู่ที่ประมาณ 5kN เมื่อปากกาจับชิ้นงานถูกขันให้แน่นเพิ่มขึ้นอีกเล็กน้อย แรงนี้จะเพิ่มไปที่ 10kN ปกติแล้ว ผู้ผลิตปากกาจับชิ้นงานแนะนำแรงจับยึดที่ 10kN สำหรับการแมชีนนิ่งทั่วไป และ 15kN สำหรับการตัดที่เป็นงานหนัก แรงจับยึดควรได้รับการตรวจวัดอย่างถูกต้องด้วยโหลดเซลล์ แต่ถึงกระนั้นคุณก็ควรทราบว่าแรงจับยึดปกติมีค่าเท่าไร และปรับให้ตรงกับข้อกำหนดทางการแมชีนนิ่ง
นี่คือวิธีการปรับปรุง “ความบิดเบี้ยวของปากกาจับชิ้นงานต่อแรงจับยึด” โดยการทำความเข้าใจลักษณะการทำงานของปากกาจับชิ้นงานในเครื่อง
จากการสนับสนุนของบริษัทพันธมิตรต่างๆ DMG MORI ได้รวบรวมองค์ความรู้เพื่อเพิ่มความเที่ยงตรงในการแมชีนนิ่งและแรงจับยึดที่ดีขึ้น ถ้าคุณมีความกังวลเรื่องการจับยึดชิ้นงาน โปรดอย่าลังเลที่จะติดต่อเรา เราพร้อมที่จะนำเสนอโซลูชั่นที่ปรับแต่งมาเพื่อให้เหมาะกับข้อกำหนดใดๆ
