





- เคล็ดลับเกี่ยวกับการแมชีนนิ่ง 2018/07/09 UP
-
เคล็ดลับเกี่ยวกับการแมชีนนิ่ง ชุดที่ 22
โซลูชั่นสำหรับปัญหาใหญ่ 3 เรื่องของการทำงานกัดละเอียด 【การกัดด้วยดอกกัด】
- Tag
-
- Milling
- Finishing
กุญแจสำคัญที่จำเป็นสำหรับการทำงานกัดละเอียดให้สำเร็จคือ “ความเที่ยงตรงของขนาด” และ “ความหยาบของพื้นผิว” รวมถึง “เสถียรภาพ (หรือความเที่ยงตรงของการแมชีนนิ่งที่ทำซ้ำได้)” ในกรณีของกระบวนการผลิตขนาดใหญ่ อย่างไรก็ตาม ลูกค้าหลายรายพบกับความท้าทายอย่างมากที่ได้ความเที่ยงตรงของขนาด, ความหยาบของพื้นผิว และเสถียรภาพเมื่อใช้งานดอกกัด
อุปสรรค 3 ข้อสำหรับความเที่ยงตรงของขนาด, ความหยาบของพื้นผิว และเสถียรภาพ ได้แก่: 1) การสึกหรอของคมตัด, 2) การโก่งตัวของดอกกัด และ 3) อาการสะท้าน กล่าวอีกอย่างได้ว่า การป้องกันปัญหาเหล่านี้ หรือคาดการณ์ปัญหาที่จะเกิดแล้วกำหนดมาตรการป้องกันที่เหมาะสมล่วงหน้า จะมีส่วนช่วยลดระยะเวลาแมชีนนิ่งลงอย่างมาก
ในบทความนี้ เราจะนำเสนอโซลูชั่นบางอย่างสำหรับจัดการกับปัญหาใหญ่ของการทำงานกัดละเอียดด้วยดอกกัด 3 เรื่องนี้
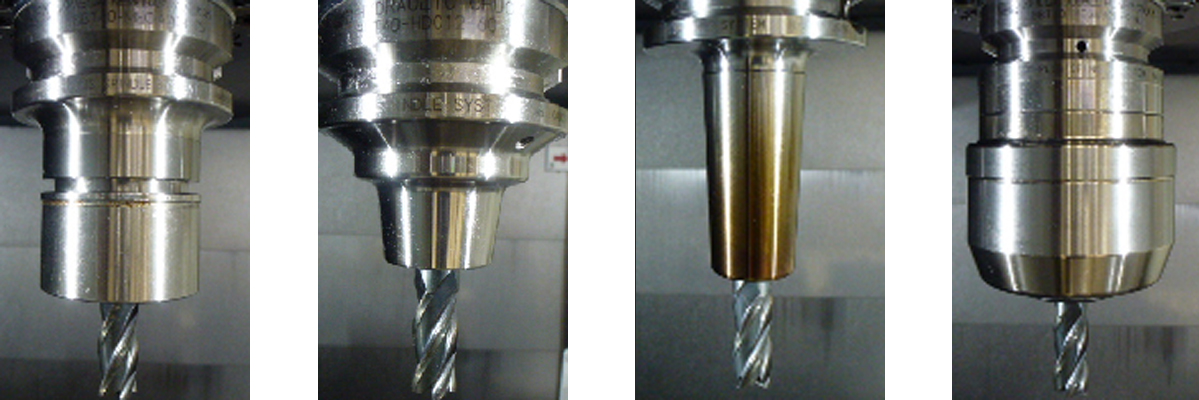
ความหลากหลายของเครื่องที่ใช้จับดอกกัด
จากซ้ายไปขวา: หัวจับคอลเล็ต, หัวจับไฮดรอลิค, หัวจับ shrink-fit, หัวจับงานกลึง

การกัดละเอียดพื้นผิวของการกัดข้าง
การสึกหรอของคมตัด: ใช้ดอกกัดที่มีจำนวนฟันกัดสูง และลดปริมาณการกัดต่อฟันกันลง เพื่อป้องกันการสึกหรอของคมตัด โดยที่ปริมาณการกัดต่อรอบยังคงเท่าเดิม ในการทำงานกลึง ให้เปลี่ยนตำแหน่งสัมผัสของคมตัดกับชิ้นงาน และใช้คมตัดทั้งหมด ด้วยวิธีการนี้ คุณจะสามารถหลีกเลี่ยงการสึกหรอผิดปกติที่เกิดกับบางส่วนของคมตัดได้
การโก่งตัวของดอกกัด: ใช้ดอกกัดที่มีเส้นผ่านศูนย์กลางแกนใหญ่ และส่วนยื่นสั้น เพื่อหลีกเลี่ยงการโก่งตัว เลือกดอกกัดที่มีจำนวนฟันกัดมากขึ้น แล้วคุณจะได้ดอกกัดที่มีเส้นผ่านศูนย์กลางใหญ่ขึ้น อย่างไรก็ตาม ในกรณีนี้ ต้องแน่ใจว่าได้เปลี่ยนเงื่อนไขการตัดเพื่อลดความกว้างการตัด เนื่องจากดอกกัดที่มีจำนวนฟันกัดมากขึ้นมีพื้นที่จำกัดสำหรับการคายเศษ

จัดทำข้อมูลโดย NACHI-FUJIKOSHI CORP.
อาการสะท้าน: หนึ่งในวิธีป้องกันอาการสะท้าน คือการคงขนาดและคุณลักษณะของระยะเผื่อในการเก็บละเอียดขั้นสุดท้ายให้คงที่ ถ้าระยะเผื่อในการเก็บละเอียดขั้นสุดท้ายไม่คงที่ ตัวอย่างเช่น เนื่องจากมีรอยขีดข่วนจากการอาการสะท้านที่เกิดจากการแมชีนนิ่งหยาบและการเก็บกึ่งละเอียดเหลืออยู่บนพื้นผิว ความต้านทานการตัดที่กระทำต่อดอกกัดจะเปลี่ยนแปลงตลอดเวลา และนี่อาจส่งผลให้เกิดอาการสะท้าน ต้องแน่ใจว่าได้ขจัดรอยขีดข่วนจากอาการสะท้านก่อนทำงานกัดเพื่อเก็บละเอียดขั้นสุดท้าย และให้ความสนใจกับการปรับเส้นทางเดินของเครื่องมือกัดหยาบเป็นพิเศษเพื่อให้ได้ระยะเผื่อในการเก็บละเอียดขั้นสุดท้ายที่คงที่
การเลือกอุปกรณ์จับยึดเครื่องมือคือกุญแจสำคัญอีกข้อหนึ่ง ใช้หัวจับงานกลึงสำหรับงานหนัก และหัวจับคอลเล็ตหรือหัวจับไฮดรอลิคสำหรับการแมชีนนิ่งชิ้นงานบางที่ต้องการความรวดเร็ว อุปกรณ์จับยึดเครื่องมือความแข็งแรงสูงบางรุ่นสามารถใช้ได้กับดอกกัด เลือกอุปกรณ์จับยึดเครื่องมือที่สามารถดูดซับอาการสั่นของเครื่องมือได้ ตรวจสอบระดับการสั่นก่อนเริ่มการแมชีนนิ่ง
เพิ่มความระมัดระวังเป็นพิเศษเมื่อทำงานกัดมุมเพื่อเก็บละเอียดขั้นสุดท้าย หลีกเลี่ยงการแมชีนนิ่งส่วนล่างและด้านข้างของชิ้นงานพร้อมกัน เนื่องจากจะทำให้เกิดความต้านทานการตัดสูง ซึ่งนำไปสู่อาการสะท้านได้ ให้แยกการทำงานเป็นสองขั้นตอนเพื่อป้องกันอาการสะท้าน ตัวอย่างเช่น แมชีนนิ่งส่วนล่างก่อน จากนั้นยกตำแหน่งของดอกกัดขึ้น μแล้วแมชีนนิ่งส่วนด้านข้างของชิ้นงาน
นี่คือตัวอย่างที่เลือกมาแล้ว 3 ข้อสำหรับแก้ปัญหาการเก็บละเอียดขั้นสุดท้ายด้วยดอกกัด เรายังมีไอเดียอีกมากในการแก้ไขปัญหาลักษณะเดียวกันนี้ด้วยการเลือกใช้เครื่องมือและเส้นทางเดินของเครื่องมือ โปรดติดต่อ DMG MORI เพื่อปรึกษากับเราเกี่ยวกับปัญหาของคุณ