





- Tips permesinan 2018/10/09 UP
-
Tips permesinan vol.24
Cara menjaga akurasi permesinan dengan penjepitan komponen kerja yang lebih baik (ragum mesin)
- Tag
-
- Fixture/chuck
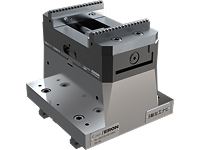
Secara umum, machining center menjepit komponen kerja dengan ragum mesin dan turning center dengan chuck. Namun, komponen kerja bisa meregang ketika dijepit terlalu kencang. Jika tidak mengetahui tentang ragum mesin dan chuck dengan baik, Anda mungkin tidak dapat memanfaatkan potensi secara penuh dan kehilangan akurasi penjepitan. Oleh karena itu, volume ini akan membahas tentang sifat-sifat ragum mesin.
Untuk memahami ragum mesin, kami mengukur distorsi ragum terhadap gaya penjepitan.
Kami menerapkan sel muatan (load cell) ke ragum mesin dan mengukur gaya penjepitan, kemiringan komponen penjepit stasioner (perpindahan pada sumbu Z) dan kesejajaran komponen penjepit geser terhadap alas, seperti yang ditunjukkan pada Gambar 1.
*Ragum mesin: "LOCK TIGHT CV VISE 125", diproduksi oleh NABEYA CO., LTD.
Hasilnya, komponen penjepit stasioner hampir tidak menunjukkan kemiringan hingga gaya penjepitan 3 kN, tetapi miring sebesar 0,005 mm pada 3-6 kN dan 0,01 mm pada 9 kN (Gambar 2). Kesejajaran permukaan geser hanya sebesar 0,0015 mm pada 10 kN (Gambar 3).

Gambar 1
①‐⑤ : titik pengukuran kesejajaran (atas)
①‐② : titik pengukuran kemiringan (bawah)

Gambar 2: Korelasi antara gaya penjepitan dan kemiringan

Gambar 3: Korelasi antara gaya penjepitan dan kesejajaran
Meskipun data ini hanyalah sebuah contoh, korelasi antara gaya penjepitan dan kemiringan komponen penjepit stasioner, serta korelasi antara gaya penjepitan dan kesejajaran komponen penjepit geser, sangat penting dalam operasi sehari-hari. Volume kemiringan dan distorsi bervariasi sesuai dengan ukuran dan struktur ragum. Oleh karena itu, operator harus selalu memperhatikan gaya penjepitan dan perpindahan yang dihasilkan untuk mempertahankan akurasi permesinan yang tinggi.
Jika Anda mengencangkan ragum tidak terlalu kencang dengan gagangnya, gaya penjepitannya sekitar 5 kN. Jika ragum dikencangkan sedikit lebih keras, kekuatannya naik hingga 10 kN. Pembuat ragum pada umumnya merekomendasikan 10 kN untuk permesinan konvensional dan 15 kN untuk pemotongan berat. Gaya penjepitan idealnya diukur dengan sel muatan (load cell), tetapi jika tidak, Anda harus mengetahui seberapa kuat gaya penjepitan normal Anda dan menyesuaikannya untuk memenuhi kebutuhan permesinan.
Inilah cara mengoptimalkan "distorsi ragum terhadap gaya penjepitan" dengan memahami sifat ragum mesin.
Dengan dukungan dari berbagai perusahaan mitra, DMG MORI telah mengumpulkan pengetahuan untuk mengejar akurasi permesinan yang lebih tinggi dengan penjepitan yang lebih baik. Silakan hubungi kami jika Anda memiliki kekhawatiran tentang penjepitan; kami akan memberikan solusi yang disesuaikan untuk kebutuhan apa pun.
