





- Tips permesinan 2018/05/25 UP
-
Tips Permesinan Vol. 19
Masalah dan solusi tapping
Bagian 2 (Kecacatan ulir)
- Tag
-
- Milling
Banyak orang khawatir mengenai cacat ulir saat melakukan tapping, misalnya ulir sobek atau macet. Faktanya, sobek dan macet merupakan cacat ulir yang paling umum terjadi pada saat tapping, selain cacat pecah atau cacat ketepatan ulir. Dalam artikel ini, kami membahas penyebab dan solusi dari cacat ulir.
Tiga contoh umum cacat ulir adalah ulir terkelupas, ulir menipis, dan ulir sobek. Mari kita lihat solusi untuk masing-masing masalah.
(1) Ulir terkelupas
Salah satu penyebab putusnya ulir adalah apabila tap dan ulir saling mengganggu pada saat melepas tap dari benda kerja. Setelah tap mencapai kedalaman yang ditentukan, tap dapat dilepaskan dari benda kerja dengan memutarnya ke arah yang berlawanan. Akan tetapi, tap harus mengikuti jalur yang sama persis saat masuk (pemesinan) dan keluar (kembali). Jika jalur keluar berbeda sedikit saja dari jalur masuk, tap dan ulir akan saling mengganggu. Hal ini dapat menyebabkan ulir terkelupas.
Tampaknya hal ini tidak akan menjadi masalah dengan tap yang kaku, karena putaran spindel dan gerakan pemakanan (feed motion) disinkronkan dengan sempurna. Namun, gerakan mekanis sebenarnya sedikit tertunda relatif terhadap perintah sistem kontrol. Ketika gerakan mekanis tertunda relatif terhadap perintah sistem kontrol, hal ini disebut sebagai "kesalahan sinkronisasi." Kesalahan sinkronisasi inilah yang mengakibatkan jalur masuk dan keluar tap menjadi berbeda, sehingga mengakibatkan putusnya ulir. Kesalahan sinkronisasi lebih mungkin terjadi apabila terdapat roda gigi dan sabuk atau tali pada sistem penggerak.
Kesalahan sinkronisasi juga sering disebabkan oleh kesalahan akibat resistansi pemotongan. Saat pemesinan, resistansi meningkat di sepanjang jalur masuk karena adanya pemotongan, sedangkan resistansi menurun di sepanjang jalur keluar karena tidak ada pemotongan dalam arah tersebut. Perbedaan resistansi ini dapat menimbulkan kesalahan sinkronisasi.
Salah satu cara efektif untuk menghilangkan dampak kesalahan sinkronisasi adalah dengan menggunakan pemegang (holder) tap yang dilengkapi dengan struktur peredam goncangan dan fungsi ekspansi/kontraksi. Saat mengembalikan tap, jenis pemegang (holder) ini akan meredam gaya berlebih yang diberikan pada tap di arah sumbu untuk menekan pengelupasan ulir. Pemegang (holder) ini juga akan meredam hambatan pemotongan jika tap menggigit serpihan, yang dapat mencegah pecah. Kesalahan sinkronisasi juga dapat dikurangi dengan memodifikasi parameter (konstanta waktu). Namun, hal ini memerlukan kehati-hatian, karena modifikasi parameter akan memengaruhi jenis pemesinan lain selain tapping.

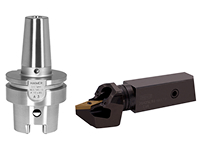
Penahan tap dengan fungsi ekspansi/kontraksi.
*Material disediakan oleh OSG CORPORATION
(2) Penipisan ulir
Salah satu penyebab menipisnya ulir adalah gaya dorong yang bekerja pada tap. Pada saat tapping, gaya dorong dihasilkan oleh ulir tap dan ejeksi serpihan. Namun, saat menggunakan tap spiral, serpihan biasanya dikeluarkan ke arah yang berlawanan dengan arah pemakanan (feed), dan tap akan mencoba maju melampaui nilai perintah pemakanan (feed). Sebaliknya, tap titik akan mengeluarkan serpihan ke arah pemakanan (feed) dan cenderung tertinggal di belakang nilai perintah pemakanan (feed).
Oleh karena itu, tap akan cenderung maju atau mundur dari nilai perintah pemakanan (feed) saat pemesinan dan akan memotong material yang dimaksudkan sebagai ulir, menyebabkan ulir menjadi tipis. Kesalahan pada gerakan mekanis dan gerakan tap memiliki konsep yang sama dengan kesalahan sinkronisasi, dan penipisan ulir dapat ditekan dengan menggunakan pemegang (holder) tap yang dilengkapi dengan struktur peredam guncangan dan fungsionalitas ekspansi/kontraksi.
(3) Ulir sobek
Dua penyebab utama sobeknya ulir adalah kecepatan pemotongan yang tidak tepat dan keausan adhesif.
A: Kecepatan pemotongan tidak tepat
Kecepatan pemotongan diatur berdasarkan material benda kerja. Namun, pengaturan kecepatan pemotongan yang terlalu tinggi dapat menyebabkan sobek. Jika menggunakan material lunak seperti baja karbon rendah, kecepatan pemotongan yang cepat akan menimbulkan fenomena gesekan, dan tap akan bergesekan dengan material dan menyebabkan sobek. Masalah ini dapat diatasi dengan mengatur kecepatan yang tepat. Misalnya, jika robekan terjadi saat pemesinan SS400 pada kecepatan sekitar 8 m/menit, kecepatan harus dikurangi menjadi 3 m/menit.
Bila menggunakan tapping kaku (tapping tersinkronisasi), pemesinan kadang kala dilakukan pada kecepatan pemotongan 20 m/menit atau lebih tinggi bahkan dengan material baja. Namun, kecepatan tinggi dapat menyebabkan gesekan dan sobek, jadi sebaiknya Anda mencoba mengurangi kecepatan pemotongan bahkan dalam kasus seperti itu.

Permukaan ulir betina dikerjakan dengan kecepatan pemotongan yang dikurangi
Kecepatan pemotongan yang terlalu rendah juga dapat menyebabkan sobek. Kecepatan pemotongan yang lambat dapat mengurangi kemampuan pemotongan tap. Jika terjadi sobek, kuncinya adalah melengkapi kemampuan pemotongan tap, seperti menggunakan pasta tap yang mengandung banyak aditif tekanan ekstrim, cairan pendingin yang mengandung klorin, atau cairan pendingin yang kira-kira sepuluh kali lebih kental dari biasanya.
B: Keausan Adhesif
(1) Material kerja adalah baja ringan
Bila material kerja adalah baja ringan (seperti baja karbon rendah), suhu titik pemotongan akan meningkat jika kecepatan pemotongan tinggi. Ini akan melunakkan material, sehingga bagian material kerja lebih mudah melekat di tepian dan menimbulkan keausan adhesif.
Dua cara efektif untuk mengurangi hambatan gesekan adalah dengan mengoleskan pasta tap (yang membuat cairan pemotong tidak larut dalam air), atau mengoleskan sebentar cairan pemotong berbasis minyak jenis semprotan minyak ke tap. Dengan kata lain, penting untuk memilih pelapis yang tepat berdasarkan material kerja.

(2) Material kerja adalah baja keras
Bila material kerja adalah baja keras (misalnya baja tahan karat), pemesinan akan menyebabkan benda kerja mengeras dan permukaannya akan menjadi lebih keras. Untuk meminimalkan pengerasan, hambatan gesekan harus dikurangi. Ada dua cara untuk mengurangi gesekan. Pertama adalah menggunakan cairan pemotong yang berbeda (seperti pada baja ringan). Yang kedua adalah mengebor lubang-lubang kecil pada permukaan alat untuk membantu cairan pemotongan lebih mudah terakumulasi.
Seperti halnya baja ringan, pemesinan material baja keras dapat menimbulkan keausan adhesif. Akan tetapi, jenis keausan adhesif yang terjadi pada material baja keras berbeda dengan goresan yang disebabkan oleh keausan alat potong. Dalam kasus ini, perlakuan nitrida dapat digunakan untuk meningkatkan kekerasan permukaan alat potong dan menekan keausan alat potong, mencegah timbulnya keausan adhesif dan memperpanjang masa pakai alat potong.
(3) Ulir pipa meruncing
Ulir pipa meruncing dibuat dengan cara melewati ulir yang sama berkali-kali, sehingga menghasilkan serpihan yang lebih tipis dibandingkan dengan ulir paralel. Hal ini dapat menimbulkan keausan adhesif jika ujungnya tergelincir. Dua cara efektif untuk mengurangi hambatan gesekan adalah dengan menerapkan cairan pemotongan dan memanfaatkan perawatan permukaan alat potong.
Cara efektif untuk mencegah terjadinya keausan adhesif adalah dengan menyemprotkan cairan pendingin spindel langsung di dekat titik pemotongan untuk meningkatkan pelumasan. Untuk lubang buta, solusi efektif adalah menyemprot dari bagian tengah alat. Untuk lubang tembus, penyemprotan harus dilakukan dari seluruh ulir pada lingkar luar alat.
Itulah kesimpulan dari artikel kami tentang cacat ulir dan solusinya. Jika Anda memiliki masalah atau pertanyaan tentang tapping bahkan yang tidak terkait dengan cacat ulir, jangan ragu untuk menghubungi teknisi DMG MORI. Salah satu teknisi kami yang berpengalaman dengan senang hati akan membantu mencari solusi untuk Anda.